การกัดกร่อนและสึกกร่อนกระบวนการผลิต
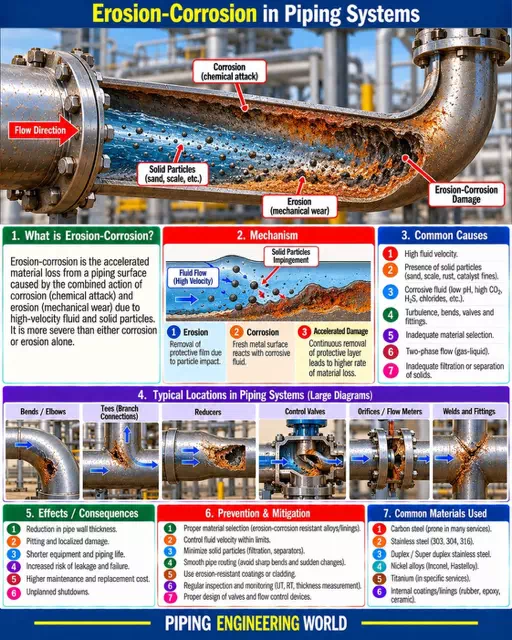
การกัดกร่อน (Corrosion) และการสึกกร่อน/การกัดเซาะ (Erosion) ในกระบวนการผลิต คือการเสื่อมสภาพของวัสดุ (โดยเฉพาะโลหะ) ที่เกิดขึ้นจากกลไกทางเคมีและทางกล ซึ่งสามารถเกิดขึ้นเดี่ยว ๆ หรือร่วมกันจนสร้างความเสียหายร้ายแรงต่อเครื่องจักรและระบบท่อในโรงงานอุตสาหกรรม
ความแตกต่างระหว่างการกัดกร่อนและการสึกกร่อน
การกัดกร่อน (Corrosion)
เป็นการเสื่อมสภาพของวัสดุจากปฏิกิริยาทางเคมีหรือเคมีไฟฟ้าระหว่างโลหะกับสิ่งแวดล้อม เช่น ทำปฏิกิริยากับความชื้น กรด ด่าง หรือก๊าซออกซิเจน จนเปลี่ยนสภาพเป็นสนิมหรือออกไซด์
การสึกกร่อน / การกัดเซาะ (Erosion)
เป็นการเสื่อมสภาพของพื้นผิววัสดุจากแรงกระทำทางกล เช่น การไหลวนของของเหลวที่มีความเร็วสูง หรือการชนกระแทกของอนุภาคแข็งที่แขวนลอยอยู่ในกระแสของไหล
การกัดกร่อนแบบผสมผสาน (Erosion-Corrosion)
ในกระบวนการผลิต มักพบบ่อยที่สุดคือการเกิดร่วมกันเรียกว่า การกัดกร่อนแบบสึกกร่อน (Erosion-Corrosion) ซึ่งเกิดขึ้นเมื่อ:
- ของเหลวที่มีฤทธิ์กัดกร่อนไหลผ่านท่อ ปั๊ม หรือวาล์วด้วยความเร็วสูงและความปั่นป่วน (Turbulence)
- กระแสน้ำหรือสารเคมีจะคอยลอกชั้นฟิล์มออกไซด์ปกป้องผิวโลหะออกไปทางกล (Erosion) เปิดเผยเนื้อโลหะใหม่ให้สัมผัสกับสารเคมีและเกิดการกัดกร่อนซ้ำอย่างรวดเร็ว (Corrosion)
- พบมากใน: ข้อโค้งของท่อ (Pipe Elbows), ใบพัดปั๊ม (Pumps), และเครื่องแลกเปลี่ยนความร้อน (Heat Exchangers)
ผลกระทบในโรงงานอุตสาหกรรม
ค่าใช้จ่ายสูง
สูญเสียทั้งค่าเปลี่ยนอะไหล่ ค่าซ่อมบำรุง และมูลค่าความเสียหายจากผลผลิตที่ต้องหยุดชะงัก (Downtime)
ความปลอดภัย
อาจเกิดการรั่วไหลของสารเคมีอันตราย ของเหลวร้อน หรือก๊าซความดันสูง ซึ่งเป็นอันตรายต่อพนักงานและสิ่งแวดล้อม
แนวทางป้องกันและแก้ไข
- การเลือกใช้วัสดุให้เหมาะสม: เลือกใช้โลหะผสม (Alloys) หรือสเตนเลสเกรดที่ทนทานต่อสารเคมีนั้น ๆ โดยตรง เช่น สเตนเลสเกรด 316 หรือไทเทเนียม
- การเคลือบผิว (Coating / Lining): ทาสีกันซึม เคลือบยาง หรือใช้วัสดุโพลีเมอร์พิเศษเพื่อ0.6กันไม่ให้ของเหลวสัมผัสเนื้อโลหะ
- การออกแบบระบบของไหล: ควบคุมความเร็วการไหลของของเหลวในท่อไม่ให้สูงเกินไปเพื่อลดความปั่นป่วน (Turbulence) และลดมุมหักศอกที่รุนแรง
- การใช้ระบบป้องกันแคโทดิก (Cathodic Protection): ติดตั้งระบบไฟฟ้าหรือโลหะเสียสละ (Sacrificial Anode) เพื่อป้องกันการกัดกร่อนทางเคมีไฟฟ้า
สาเหตุหลักของการกัดกร่อน (Corrosion) และการสึกกร่อน (Erosion) ในกระบวนการผลิต
แบ่งออกเป็น ปัจจัยทางเคมี สภาพแวดล้อม และปัจจัยทางกลจากการทำงานของเครื่องจักร การทำความเข้าใจสาเหตุเหล่านี้จะช่วยให้สามารถควบคุมและยืดอายุการใช้งานของอุปกรณ์ได้ตรงจุดยิ่งขึ้น
1.สาเหตุหลักของการกัดกร่อน (Corrosion)
การกัดกร่อนมักเกิดจากปฏิกิริยาทางเคมีและเคมีไฟฟ้า เมื่อวัสดุสัมผัสกับสภาวะที่ไม่เหมาะสม
- สารเคมีและค่าความเป็นกรด–ด่าง (pH):
- ของไหลที่มีความเป็นกรดสูงหรือด่างจัดจะทำปฏิกิริยาโดยตรงกับเนื้อโลหะ ทำให้โครงสร้างโลหะละลายหรือเปราะแตก
- ความชื้นและก๊าซที่ละลายในของเหลว:
- การมีออกซิเจน (O_2), คาร์บอนไดออกไซด์ (CO_2)) หรือไฮโดรเจนซัลไฟด์ (H_2S) ปะปนในน้ำหรือสารละลาย จะเร่งปฏิกิริยาออกซิเดชันจนเกิดสนิมอย่างรวดเร็ว
- อุณหภูมิและความดันสูง:
- ความร้อนที่สูงขึ้นในกระบวนการผลิตจะทำให้อัตราการเกิดปฏิกิริยาเคมีเพิ่มขึ้นตามไปด้วย
- การสัมผัสกันของโลหะต่างชนิด (Galvanic Effect):
- เมื่อโลหะ 2 ชนิดที่มีศักย์ไฟฟ้าต่างกันสัมผัสกันโดยมีของเหลวเป็นตัวกลาง (เช่น น็อตเหล็กยึดกับท่อทองแดง) โลหะที่ว่องไวกว่าจะถูกกัดกร่อนอย่างรุนแรง
- จุลินทรีย์ในระบบ (Microbiologically Influenced Corrosion – MIC):
- แบคทีเรียบางชนิดในระบบท่อน้ำหล่อเย็นสามารถสร้างกรดหรือสารเคมีที่เป็นพิษต่อผิวโลหะ ทำให้เกิดการกัดกร่อนแบบรูเข็ม (Pitting)
2.สาเหตุหลักของการสึกกร่อน (Erosion)
การสึกกร่อนเกิดจากแรงกระทำทางกายภาพและกลศาสตร์ของไหล ที่เข้าไปขูดขีดหรือทำลายผิววัสดุ
- ความเร็วของการไหลที่สูงเกินไป (High Flow Velocity):
- เมื่อของไหลเคลื่อนที่ด้วยความเร็วสูง แรงเฉือน (Shear Stress) ที่กระทำต่อผนังท่อหรือใบพัดจะเพิ่มขึ้น จนสามารถฉีกทำลายฟิล์มออกไซด์ที่เคลือบป้องกันผิวโลหะได้
- ความปั่นป่วนของการไหล (Turbulence):
- จุดที่มีการเปลี่ยนทิศทางกะทันหัน เช่น ข้องอ 90 องศา วาล์วที่เปิดไม่สุด หรือรอยเชื่อมที่นูนไม่เรียบ จะเกิดกระแสน้ำวนที่พุ่งกระแทกผนังท่อซ้ำ ๆ จนเกิดการสึกกร่อนเฉพาะจุด
- อนุภาคของแข็งปะปน (Solid Particles / Slurry):
- ทราย ตะกอน สนิมเก่า หรือผงสารเคมีที่ไม่ละลายน้ำที่ไหลมากับของเหลวหรือก๊าซ จะทำหน้าที่เหมือนกระดาษทรายคอยขัดถูพื้นผิววัสดุตลอดเวลา
- การเกิดโพรงอากาศ (Cavitation):
- เมื่อความดันในของเหลวลดต่ำลงอย่างรวดเร็ว (มักเกิดในปั๊มหรือวาล์ว) จะเกิดฟองอากาศเล็ก ๆ และเมื่อฟองอากาศเหล่านี้ยุบตัวลงอย่างรุนแรง จะเกิดแรงกระแทกมหาศาลจนทำให้ผิวโลหะหลุดล่อนเป็นหลุมบ่อ
ตารางสรุปเปรียบเทียบสาเหตุและจุดที่พบบ่อย
| ประเภทความเสียหาย | ปัจจัยกระตุ้นหลัก | ตำแหน่งที่มักพบความเสียหาย |
| การกัดกร่อน (Corrosion) | ความเป็นกรด-ด่าง, ออกซิเจน, ความร้อน, โลหะต่างชนิด | ภายในถังเก็บสารเคมี, รอยต่อน็อตสกรู, ท่อน้ำหล่อเย็น, จุดที่มีน้ำขัง |
| การสึกกร่อน (Erosion) | ความเร็วของไหลสูง, ความปั่นป่วน, อนุภาคของแข็ง, ฟองอากาศ | ข้องอท่อ (Elbows), ใบพัดปั๊ม, บ่าวาล์ว (Valve Seats), หัวฉีด (Nozzles) |
แนวทางการป้องกันการกัดกร่อนและการสึกกร่อนในกระบวนการผลิต
สามารถแบ่งออกเป็น 5 กลยุทธ์หลัก ที่ครอบคลุมตั้งแต่ขั้นตอนการออกแบบ การเลือกวัสดุ ไปจนถึงการดูแลรักษาระหว่างเดินเครื่อง
1.การเลือกใช้วัสดุให้เหมาะสม (Material Selection)
การเลือกวัสดุที่ทนทานต่อสภาพแวดล้อมตั้งแต่ต้น เป็นวิธีที่มีประสิทธิภาพที่สุดในการลดปัญหาในระยะยาว
- โลหะผสมทนการกัดกร่อน (Corrosion-Resistant Alloys):
- เปลี่ยนจากเหล็กกล้าคาร์บอน (Carbon Steel) เป็นสเตนเลสเกรดต่าง ๆ (เช่น 304, 316L) หรือโลหะผสมพิเศษ (เช่น Hastelloy, Titanium) ในจุดที่สัมผัสสารเคมีรุนแรง
- วัสดุแข็งทนการสึกกร่อน (Hard facing Materials):
- ใช้เหล็กหล่อโครเมียมสูง (High-Chrome Iron) หรือทังสเตนคาร์ไบด์ (Tungsten Carbide) สำหรับชิ้นส่วนที่ต้องรับแรงกระแทกและเสียดสีสูง เช่น ใบพัดปั๊มและบ่าวาล์ว
- วัสดุอโลหะ (Non-Metallic Materials):
- พิจารณาใช้ท่อพลาสติกวิศวกรรม (เช่น HDPE, PP, PVC) หรือไฟเบอร์กลาส (FRP) ในระบบสารเคมีที่อุณหภูมิและความดันไม่สูงเกินไป เพราะไม่เกิดสนิมทางเคมีไฟฟ้า
2.การออกแบบระบบและควบคุมการไหล (Design & Flow Control)
การปรับปรุงโครงสร้างทางวิศวกรรมช่วยลดความปั่นป่วนและแรงกระแทกทางกลได้โดยตรง
- ควบคุมความเร็วของไหล (Velocity Control):
- ออกแบบขนาดท่อให้เหมาะสมเพื่อรักษาความเร็วของเหลวให้อยู่ในเกณฑ์ปลอดภัย (ไม่เร็วเกินไปจนเกิดการกัดเซาะ และไม่ช้าเกินไปจนตะกอนตกค้าง)
- ลดความปั่นป่วนในเส้นท่อ (Minimize Turbulence):
- ใช้ข้องอรัศมีกว้าง (Long Radius Elbows) แทนข้องอหักศอก 90 องศา และเจียรแต่งแนวเชื่อมภายในท่อให้เรียบเสมอ
- ป้องกันการสัมผัสของโลหะต่างชนิด (Galvanic Isolation):
- ใช้ปะเก็นหรือปลอกฉนวน (Insulating Gaskets/Sleeves) คั่นกลางระหว่างโลหะ 2 ชนิด เพื่อตัดวงจรไฟฟ้าที่ทำให้เกิดสนิม
- กำจัดจุดอับน้ำขัง (Proper Drainage):
- ออกแบบก้นถังและแนวท่อให้มีความลาดเอียง เพื่อให้สามารถระบายสารเคมีหรือน้ำออกได้หมดเมื่อหยุดเดินเครื่อง
3.การเคลือบผิวและบุผนัง (Coatings & Linings)
เป็นการสร้างเกราะป้องกันทางกายภาพเพื่อไม่ให้เนื้อโลหะสัมผัสกับของไหลโดยตรง
- การเคลือบสีอุตสาหกรรม (Industrial Coatings):
- ทาหรือพ่นสีอีพ็อกซี่ (Epoxy) หรือโพลียูรีเทน (Polyurethane) บนโครงสร้างภายนอกและภายในถังเก็บน้ำ
- การบุวัสดุกันสึกและกันกรด (Internal Linings):
- บุภายในท่อหรือถังด้วยยาง (Rubber Lining), เทฟลอน (PTFE), หรือเซรามิก (Ceramic Lining) เพื่อรองรับของไหลที่มีทั้งกรดและตะกอนแข็งปะปน
4.การปรับสภาพแวดล้อมของไหล (Environment Modification)
การจัดการที่ตัวของเหลวหรือก๊าซในระบบเพื่อลดฤทธิ์ทำลายล้าง
- การเติมสารยับยั้งการกัดกร่อน (Corrosion Inhibitors):
- เติมสารเคมีในปริมาณเล็กน้อยลงในระบบปิด (เช่น ระบบน้ำหล่อเย็น หรือหม้อไอน้ำ) เพื่อสร้างฟิล์มบาง ๆ เคลือบผิวโลหะไว้
- การกรองตะกอนและแยกฟองอากาศ (Filtration & Deaeration):
- ติดตั้งตัวกรอง (Strainers/Filters) เพื่อดักจับทรายและสิ่งแปลกปลอมก่อนเข้าปั๊ม รวมถึงกำจัดก๊าซออกซิเจนออกจากน้ำป้อนหม้อไอน้ำ
- การควบคุมค่า pH และอุณหภูมิ:
- ปรับสมดุลความเป็นกรด-ด่างให้อยู่ในช่วงที่เป็นกลางมากที่สุด และควบคุมอุณหภูมิไม่ให้สูงเกินขีดจำกัดของวัสดุ
5.การป้องกันทางเคมีไฟฟ้าและการบำรุงรักษา (Cathodic Protection & Maintenance)
- ระบบป้องกันแคโทดิก (Cathodic Protection):
- ติดตั้งแท่งโลหะเสียสละ (Sacrificial Anode เช่น สังกะสี แมกนีเซียม) หรือใช้กระแสไฟฟ้าภายนอก (Impressed Current) เพื่อให้แท่งโลหะรับการผุกร่อนแทนโครงสร้างหลัก นิยมใช้กับท่อใต้ดินและถังเก็บขนาดใหญ่
- การตรวจสอบและบำรุงรักษาเชิงคาดการณ์ (Inspection & Monitoring):
- ใช้อุปกรณ์วัดความหนาผนังท่อด้วยคลื่นเสียงความถี่สูง (Ultrasonic Thickness Gauge) หรือติดตั้งคูปองทดสอบการกัดกร่อน (Corrosion Coupons) เพื่อประเมินอัตราการสึกหรอและวางแผนเปลี่ยนอะไหล่ก่อนเกิดการรั่วไหล
ตารางเลือกวิธีป้องกันตามลักษณะปัญหา
| ลักษณะปัญหาที่พบ | แนวทางป้องกันที่แนะนำ |
| ท่อรั่วบริเวณทางโค้งหรือจุดเปลี่ยนทิศทาง | เปลี่ยนเป็นข้องอรัศมีกว้าง (Long Radius), เพิ่มความหนาผนังท่อ, หรือบุเซรามิก/ยาง |
| สนิมรุนแรงในระบบน้ำหล่อเย็นหรือบอยเลอร์ | เติมสารยับยั้งการกัดกร่อน (Inhibitor), ควบคุมค่า pH, และกำจัดออกซิเจนละลายน้ำ |
| ใบพัดปั๊มสึกหรอเร็วจากตะกอนหรือฟองอากาศ | ติดตั้งตัวกรองหน้าปั๊ม, ปรับความดันด้านดูดเพื่อลด Cavitation, หรือเปลี่ยนใบพัดเป็นโลหะชุบแข็ง |
| โครงสร้างถังเก็บหรือท่อใต้ดินผุกร่อน | ใช้ระบบป้องกันแคโทดิก (Sacrificial Anode) ร่วมกับการเคลือบผิวภายนอก |
การตรวจสอบการกัดกร่อนและการสึกกร่อนในกระบวนการผลิต แบ่งออกเป็น 2 แนวทางหลัก คือ การทดสอบแบบไม่ทำลาย (NDT) เพื่อวัดสภาพความเสียหายของอุปกรณ์ที่กำลังใช้งาน และ การเฝ้าระวังแบบเรียลไทม์ (Online Monitoring) เพื่อติดตามอัตราการผุกร่อนของระบบอย่างต่อเนื่อง
1.การทดสอบแบบไม่ทำลาย (Non-Destructive Testing – NDT)
เป็นการตรวจสอบอุปกรณ์โดยไม่ทำให้ชิ้นงานเสียหาย เพื่อหาความหนาที่ลดลงหรือรอยร้าวที่ซ่อนอยู่
- การตรวจสอบด้วยสายตา (Visual Testing – VT):
- เป็นวิธีพื้นฐานและทำได้รวดเร็วที่สุด โดยใช้ตาเปล่า กล้องส่องภายในท่อ (Borescope) หรือโดรน เพื่อตรวจหาสนิม สีพอง รอยรั่วซึม และการเปลี่ยนสีของพื้นผิว
- การวัดความหนาด้วยคลื่นเสียงความถี่สูง (Ultrasonic Thickness Testing – UT):
- ใช้หัวโพรบส่งคลื่นเสียงผ่านเนื้อโลหะเพื่อวัดความหนาของผนังท่อหรือถังที่เหลืออยู่ เหมาะอย่างยิ่งสำหรับจุดที่เสี่ยงต่อการสึกกร่อนเฉพาะจุด เช่น ข้องอท่อ (Elbows) และก้นถัง
- การถ่ายภาพรังสี (Radiographic Testing – RT):
- ใช้รังสีเอกซ์ (X-Ray) หรือรังสีแกมมาถ่ายภาพโครงสร้างภายในท่อเพื่อดูการผุกร่อนใต้ฉนวนหุ้มท่อ (CUI) หรือรอยกัดเซาะภายในโดยไม่ต้องรื้อฉนวนออก
- การตรวจสอบด้วยกระแสไหลวน (Eddy Current Testing – ECT):
- นิยมใช้ตรวจสอบท่อขนาดเล็กในเครื่องแลกเปลี่ยนความร้อน (Heat Exchanger Tubes) เพื่อหารอยแตกหรือหลุมสนิมขนาดเล็กได้อย่างแม่นยำ
2.การเฝ้าระวังอัตราการกัดกร่อนในระบบ (Corrosion Monitoring)
เป็นการติดตั้งอุปกรณ์เข้าไปในเส้นท่อเพื่อวัดความรุนแรงของสภาพแวดล้อมในกระบวนการผลิต
- คูปองทดสอบการกัดกร่อน (Corrosion Coupons):
- นำแผ่นโลหะชนิดเดียวกับท่อไปติดตั้งในกระแสของไหลตามระยะเวลาที่กำหนด (เช่น 30–90 วัน) แล้วนำออกมาชั่งน้ำหนักที่หายไปเพื่อคำนวณหาอัตราการกัดกร่อน (หน่วยเป็น mils per year หรือ mpy)
- โพรบวัดความต้านทานไฟฟ้า (Electrical Resistance – ER Probes):
- วัดการเปลี่ยนแปลงค่าความต้านทานไฟฟ้าของเส้นลวดโลหะที่ฝังในท่อ เมื่อลวดถูกกัดกร่อนจนบางลง ค่าความต้านทานจะเพิ่มขึ้น ทำให้ทราบอัตราการผุกร่อนได้แบบเรียลไทม์ทั้งในของเหลวและก๊าซ
- โพรบวัดการโพลาไรเซชันเชิงเส้น (Linear Polarization Resistance – LPR):
- ใช้หลักการทางเคมีไฟฟ้าวัดกระแสไฟฟ้าขนาดเล็กที่เกิดขึ้นบนผิวโพรบ เพื่อประเมินอัตราการกัดกร่อนทันที เหมาะสำหรับระบบน้ำหล่อเย็นและระบบบำบัดน้ำ
3.การตรวจสอบคุณภาพของไหลในกระบวนการ (Process Parameter Monitoring)
การตรวจวัดคุณสมบัติของเหลวและก๊าซช่วยแจ้งเตือนล่วงหน้าก่อนที่โลหะจะเสียหาย
- การวิเคราะห์ค่าเคมีของน้ำและสารละลาย:
- ตรวจวัดค่าความเป็นกรด-ด่าง (pH) ปริมาณออกซิเจนละลายน้ำ (DO) ค่าการนำไฟฟ้า (Conductivity) และปริมาณคลอไรด์อย่างสม่ำเสมอ
- การตรวจวัดปริมาณธาตุเหล็กในของไหล (Iron Count):
- สุ่มเก็บตัวอย่างน้ำหรือสารเคมีไปวิเคราะห์หาปริมาณไอออนของเหล็กที่ละลายปะปนออกมา หากมีค่าสูงขึ้นแสดงว่าท่อภายในกำลังถูกกัดกร่อนอย่างหนัก
ตารางเปรียบเทียบวิธีการตรวจสอบที่นิยมใช้
| วิธีการตรวจสอบ | จุดเด่นสำคัญ | ข้อจำกัด / ข้อควรระวัง | เหมาะสำหรับจุดไหน |
| Ultrasonic (UT) | แม่นยำสูง วัดความหนาผนังท่อได้โดยไม่ต้องหยุดเครื่อง | ตรวจได้เฉพาะจุดที่วางหัวโพรบ และต้องขัดผิวให้เรียบ | ข้องอท่อ (Elbows), จุดรับแรงกระแทก, ผนังถัง |
| Radiography (RT) | เห็นภาพรวมภายในท่อและตรวจสอบผ่านฉนวนหุ้มได้ | มีอันตรายจากรังสี ต้องกั้นพื้นที่และใช้ผู้เชี่ยวชาญ | ท่อหุ้มฉนวน (CUI), แนวเชื่อม, วาล์ว |
| Corrosion Coupons | ราคาถูก เชื่อถือได้สูง เห็นลักษณะสนิมจริง | รู้ผลย้อนหลัง (ต้องรอถอดมาชั่งน้ำหนัก) ไม่เรียลไทม์ | ระบบน้ำหล่อเย็น, ท่อส่งสารเคมีหลัก |
| ER / LPR Probes | แจ้งเตือนอัตราการกัดกร่อนได้ทันทีแบบเรียลไทม์ | อุปกรณ์มีราคาสูง และต้องบำรุงรักษาหัววัด | ระบบที่สารเคมีผันผวนบ่อย หรือจุดวิกฤต |
แนวทางการวางแผนตรวจสอบ (Inspection Plan)
• กำหนดจุดวิกฤต (Condition Monitoring Locations – CMLs): ทำเครื่องหมายบนแบบแปลนท่อในจุดที่เสี่ยงสูง เช่น จุดเปลี่ยนทิศทาง จุดผสมสารเคมี และจุดที่อุณหภูมิสูง เพื่อวัดซ้ำที่ตำแหน่งเดิมทุกครั้ง
• คำนวณอายุการใช้งานที่เหลืออยู่ (Remaining Life): นำความหนาที่วัดได้ล่าสุดมาลบด้วยความหนาขั้นต่ำที่ปลอดภัย (Minimum Required Thickness) แล้วหารด้วยอัตราการสึกกร่อนต่อปี เพื่อวางแผนเปลี่ยนอะไหล่ล่วงหน้า