การหาสาเหตุของการรั่วของเมคคานิคอลซีล
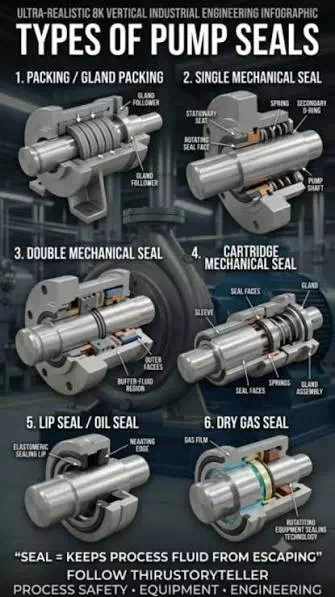
Mechanical Seal (ซีลเชิงกล) เป็นอุปกรณ์สำคัญในปั๊มและเครื่องจักรหมุน (Rotating Equipment) ทำหน้าที่ป้องกันไม่ให้ของไหลรั่วไหลออกจากระบบ ขณะที่อุปกรณ์กำลังทำงานภายใต้สภาวะความดันและความเร็วรอบ
Mechanical Seal ป้องกันการรั่วไหลโดยใช้ผิวหน้าสัมผัส 2 ด้านที่มีความเรียบสูงมาก (Extremely Flat Faces) ซึ่งหันเข้าหากัน โดยด้านหนึ่งเป็น Rotating Face (ผิวหน้าด้านหมุน) และอีกด้านเป็น Stationary Face (ผิวหน้าด้านอยู่กับที่) เพื่อควบคุมไม่ให้ของเหลวไหลออกจากบริเวณซีล
ระหว่างผิวหน้าสัมผัสทั้งสองจะมีฟิล์มของเหลวบางๆ สำหรับการหล่อลื่น (Thin Lubricating Film) ทำหน้าที่ช่วย
- ลดแรงเสียดทานระหว่าง Seal Faces
- ลดการสึกหรอ
- ป้องกันการรั่วไหลของ Pump Seal
- ป้องกันสิ่งปนเปื้อนไม่ให้เข้าสู่บริเวณรอยต่อของซีล (Sealing Interface)
ดังนั้น Mechanical Seal จึงไม่ได้ทำหน้าที่โดยการกดผิวหน้าทั้งสองให้แนบสนิทจนไม่มีของเหลวอยู่ระหว่างกลาง แต่จะอาศัยฟิล์มของเหลวในระบบ ที่รั่วเข้าไปทำให้เกิดฟีล์มบางๆระหว่างหน้าซีล ฟีล์มบางๆนี้จะทำหน้าที่เพื่อช่วยในการหล่อลื่นและควบคุมการรั่วไหล
Mechanical Seal สามารถเกิดความเสียหาย รั่วได้ มาจากหลายสาเหตุ เช่นการหล่อลื่นไม่เพียงพอ (Poor Lubrication), การติดตั้งไม่ถูกต้อง (Improper Installation), การเลือก Mechanical Seal ไม่เหมาะสม (Incorrect Seal Selection) หรือ สภาวะการทำงานที่ไม่คาดคิด (Unexpected Operating Conditions)
เมื่อ Mechanical Seal เริ่มเกิดการรั่วไหลหรือเกิดความเสียหายก่อนถึงอายุการใช้งาน อาจส่งผลให้ต้องหยุดปั๊ม กระบวนการผลิตหยุดชะงัก และทำให้เกิด Downtime (เวลาที่อุปกรณ์หยุดทำงาน) ทำให้เสียค่าใช้จ่ายในการบำรุงรักษา ปัญหาเกิดบ่อย ความน่าเชื่อของปั๊ม และระบบผลิตต่ำ ค่าใช้จ่ายในการเดินเครื่องจะสูงมาก
การรั่วของซีลปั๊ม (Pump Seal Leak) มักเป็นสัญญาณแรกที่สามารถมองเห็นได้ว่าเกิดความผิดปกติขึ้น ดังนั้น การเข้าใจวิธีการ Troubleshooting Mechanical Seal (การวิเคราะห์และแก้ไขปัญหา Mechanical Seal) จึงมีความสำคัญอย่างมากสำหรับทีมซ่อมบำรุงที่ต้องการรักษาความน่าเชื่อถือและประสิทธิภาพของอุปกรณ์โรงงานที่สามารถหลีกเลี่ยงความเสียหายของซีลซ้ำ ๆ ได้ ล้วนทำสิ่งเดียวกัน คือ มองว่าความเสียหายทุกครั้งเป็นข้อมูล บันทึกเหตุการณ์แต่ละครั้งเป็นเหตุการณ์หยุดเครื่อง พร้อมรหัสสาเหตุ (Cause Code) เช่น เดินเครื่องแบบแห้ง สารขัดสี การติดตั้ง อีลาสโตเมอร์ผิดชนิด หรือการ Alignment และติดตามค่า MTBF และ MTTR ของแต่ละอุปกรณ์
ปั๊มที่ต้องเปลี่ยนซีลทุก 3 เดือนไม่ใช่ปัญหาด้านการบำรุงรักษา แต่เป็นปัญหาทางวิศวกรรมที่กำลังปลอมตัวมาในรูปของค่าใช้จ่ายด้านการบำรุงรักษา
ดำเนินการ วิเคราะห์หาสาเหตุราก (Root Cause Analysis) อย่างเป็นระบบกับซีลที่เสียหายทุกตัว แทนการเปลี่ยนซีลซ้ำ ๆ และทบทวน Pareto ของรหัสสาเหตุเป็นประจำทุกเดือน
ความเสียหายของซีลควรถูกนำไปรวมอยู่ในตัวเลขด้าน Availability ด้วย เพราะการเปลี่ยนซีลโดยไม่ได้วางแผนทุกครั้งคือเวลาการผลิตที่สูญเสียไป ซึ่งควรปรากฏอยู่ใน OEE
อาการขณะเดินเครื่อง มีการหยด การพุ่ง และแนวโน้ม
การหยดอย่างช้า ๆ และสม่ำเสมอ ซึ่งเพิ่มขึ้นตลอดหลายวันหรือหลายสัปดาห์ หมายความว่าหน้าสัมผัสหรืออีลาสโตเมอร์กำลังเสื่อมสภาพอย่างค่อยเป็นค่อยไป เช่น การสึกหรอ การขัดสีเล็กน้อย หรือการถูกโจมตีทางเคมีอย่างช้า ๆ ควรวางแผนดำเนินการแก้ไข
การพุ่งหรือการรั่วไหลออกมาอย่างฉับพลัน หมายถึงหน้าสัมผัสแตกร้าวหรืออีลาสโตเมอร์ถูกดันหลุดออกจากตำแหน่ง (Extruded) ให้หยุดปั๊มก่อนที่จะสูญเสียผลิตภัณฑ์ แบริ่ง หรือเกิดความเสียหายที่รุนแรงกว่านั้น
สัญญาณอื่น ๆ ที่ควรบันทึก ได้แก่ การพบของไหลจากกระบวนการใน Quench หรือท่อระบายของ Seal Chamber ในตำแหน่งที่ไม่ควรมี การเพิ่มขึ้นหรือลดลงของระดับของไหลใน Seal Pot ของซีลคู่ (Dual Seals) และอัตราการรั่วที่มีแนวโน้มเพิ่มขึ้นในขณะที่สภาวะกระบวนการคงที่ แนวโน้มของข้อมูลมีความสำคัญมากกว่าค่าที่วัดได้เพียงครั้งเดียว
การหาสาเหตุของซีลรั่ว (Troubleshooting Mechanical Seal)
Mechanical Seal ได้รับการออกแบบให้สามารถทำงานได้อย่างน่าเชื่อถือเป็นเวลานาน แต่มีความไวต่อปัจจัยหลายประการ เช่น
- การเยื้องศูนย์ (Misalignment)
- การติดตั้งไม่ถูกต้อง (Improper Installation)
- การหล่อลื่นไม่เหมาะสม (Incorrect Lubrication)
- สภาวะการทำงานที่ไม่เหมาะสม (Operating Conditions)
หากไม่รีบแก้ไขปัญหา การรั่วไหลเพียงเล็กน้อยอาจพัฒนาไปสู่ความเสียหายรุนแรงของ Mechanical Seal ได้
การ Troubleshooting ที่มีประสิทธิภาพช่วยให้สามารถ
- ลดการหยุดทำงานของอุปกรณ์โดยไม่คาดคิด
- ยืดอายุการใช้งานของ Mechanical Seal และอุปกรณ์
- ลดค่าใช้จ่ายในการเดินเครื่องและบำรุงรักษา
- เพิ่มความน่าเชื่อถือของปั๊มและระบบ
- เหตุนี้ ผู้ที่ทำงานเกี่ยวข้องกับปั๊มจึงควรพิจารณาการออกแบบของซีลเชิงกลอยู่เสมอ รวมถึงพิจารณาว่าซีลทำงานสัมพันธ์กับสภาพแวดล้อมในการใช้งานอย่างไร
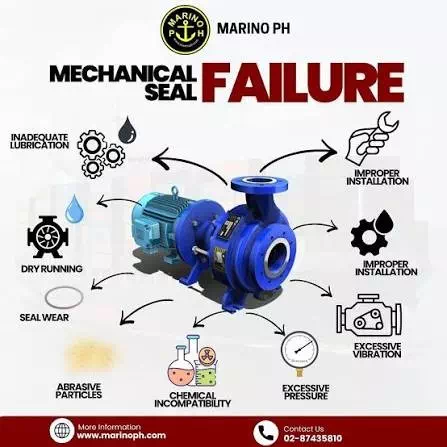
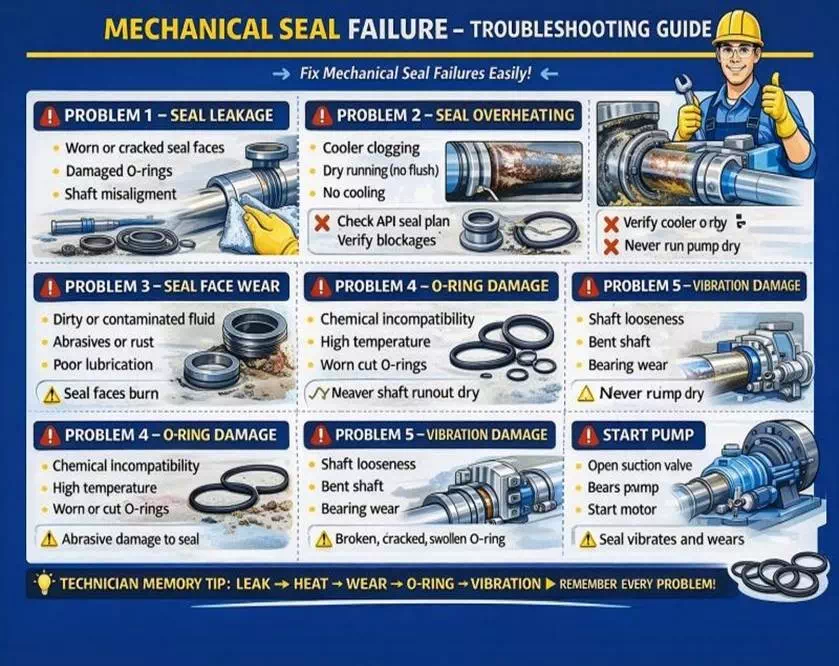
สาเหตุทั่วไปของ Mechanical Seal Leakage และ Failure
- การติดตั้งไม่ถูกต้อง (Improper Installation) ไม่ปฏิบัติตามขั้นตอนและคำแนะนำของผู้ผลิต
- การเลือก Mechanical Seal ไม่ถูกต้อง (Incorrect Seal Selection)
เลือกซีลที่ไม่เหมาะสมกับชนิดของของเหลวหรือสภาวะการทำงาน - การหล่อลื่นไม่เพียงพอ (Poor Lubrication)
ระบบหล่อลื่น การระบายความร้อน หรือระบบ Flush ไม่เพียงพอ - ของเหลวปนเปื้อน (Contaminated Fluids) มีอนุภาคที่มีคุณสมบัติขัดสี (Abrasive Particles) ซึ่งสามารถทำลาย Seal Faces
- Shaft Runout มากเกินไป (Excessive Shaft Runout) ทำให้ Seal Faces สึกหรอไม่สม่ำเสมอ
- ความดันหรืออุณหภูมิเพิ่มขึ้นอย่างฉับพลัน (High Pressure or Temperature Surges) สภาวะการทำงานสูงเกินกว่าขีดจำกัดที่ Mechanical Seal ได้รับการออกแบบไว้
8 สาเหตุที่ทำให้ Mechanical Seal เกิดความเสียหายระหว่างกระบวนการทำงาน
1. การเดินปั๊มแบบแห้ง (Dry Running)
Dry Running คือการเดินปั๊มโดยไม่มีของเหลวอยู่ภายในปั๊ม ซึ่งหมายความว่าชิ้นส่วนภายในที่โดยปกติอาศัยของเหลวที่ถูกสูบเพื่อช่วยในการระบายความร้อนและหล่อลื่น จะต้องเผชิญกับแรงเสียดทานและความร้อนในระดับสูง ส่งผลให้เกิดความเสียหายอย่างรวดเร็ว ความเสียหายสามารถเกิดขึ้นได้ภายในเวลาเพียงไม่กี่วินาที ดังนั้นจึงมีความสำคัญอย่างยิ่งที่จะต้องตรวจสอบให้แน่ใจว่าปั๊มมีของเหลวอยู่เต็มก่อนเริ่มเดินเครื่อง หาก Mechanical Seal ถูกเดินแบบแห้ง ผิวหน้าสัมผัสของซีล (Seal Face) มักจะมีลักษณะเป็นสีขาว เพื่อป้องกันการเดินปั๊มแบบแห้ง สามารถติดตั้ง AMP Sensor เพื่อตรวจจับกระแสไฟฟ้าที่มอเตอร์ใช้ หากตรวจพบว่ามอเตอร์กำลังดึงกระแสไฟฟ้าสูงผิดปกติ ระบบสามารถสั่งหยุดปั๊มก่อนที่จะเกิดความเสียหายรุนแรงได้
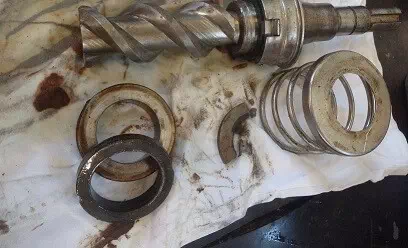
2. การถูกทำลายจากสารเคมี (Chemical Attack)
วัสดุทุกชนิดมีสารเคมีที่สามารถทำลายหรือทำให้เสื่อมสภาพได้ หรือกล่าวง่ายๆว่าไม่มีวัสดุใดที่สามารถทนต่อสารเคมีได้ทุกชนิด หากของเหลวที่สูบไม่เข้ากันกับวัสดุของปั๊มหรือซีล (Material Incompatibility) อาจทำให้ชิ้นส่วนภายใน เช่น
- Rubber Seal (ซีลยาง)
- Gasket (ปะเก็น)
- Impeller (ใบพัด)
- Pump Casing (เรือนปั๊ม)
- Diffuser (ดิฟฟิวเซอร์)
เกิดการแตกร้าว บวม หดตัว หรือเสื่อมสภาพ ตาราง Chemical Compatibility จะระบุว่าวัสดุแต่ละชนิดสามารถใช้งานร่วมกับของเหลวชนิดใดได้บ้าง โดยมีการจัดระดับตั้งแต่ Good (ดี) ไปจนถึง Poor (ไม่ดี)
ดังนั้น หากพบว่าปั๊มเกิดการสึกหรอบ่อยครั้ง หรือปั๊มเกิดความเสียหายหลังจากใช้งานได้เพียงช่วงเวลาสั้นๆ เรื่องนี้ควรเป็นหนึ่งในรายการแรกๆ ที่ต้องตรวจสอบ
3. การเกิดโพรงอากาศ (Cavitation)
ปั๊มถูกควบคุมโดยระบบที่ปั๊มทำงานอยู่ หากไม่มีการควบคุมอย่างเหมาะสม ปั๊มอาจทำงานที่สภาวะซึ่งก่อให้เกิดความเสียหายต่อชิ้นส่วนภายในได้ ลักษณะนี้คล้ายกับการขับรถลงเขาโดยใช้เกียร์ 1 ด้วยความเร็วสูงจนรอบเครื่องยนต์ขึ้นไปอยู่ในเขตสีแดง การเดินปั๊มที่จุดการทำงานไม่ถูกต้องบน Performance Curve (กราฟสมรรถนะของปั๊ม) จะทำให้ชิ้นส่วนต่างๆเกิดการสึกหรอเร็วขึ้น และหนึ่งในชิ้นส่วนที่ได้รับผลกระทบก็คือ Mechanical Seal หากปั๊มทำงานนอกช่วงที่เหมาะสม อาจเกิด Cavitation หรือสภาวะการทำงานที่ไม่เหมาะสมอื่นๆซึ่งจะเร่งการสึกหรอของซีล
4.ความร้อนสูงเกินไป (Excess Heat)
ความร้อนที่มากเกินไปจากอุณหภูมิของของเหลวที่สูงสามารถทำให้ Elastomer (วัสดุยืดหยุ่น เช่น ยาง) เกิดการบวม หรือหลอมละลาย ส่งผลให้ประสิทธิภาพของซีลลดลงและนำไปสู่ การรั่วไหล อุณหภูมิของของเหลวที่สูงไม่ได้เกิดจากกระบวนการผลิตเพียงอย่างเดียว แต่ยังสามารถเกิดขึ้นได้จากการหมุนเวียนของของเหลว (Fluid Recirculation) เป็นเวลานาน
ตัวอย่างเช่น
- ปั๊มทำงานโดยมีวาล์วด้านจ่ายปิดอยู่
- ของเหลวยังคงหมุนเวียนผ่าน Relief Valve เป็นเวลานาน
ในกรณีดังกล่าว พลังงานจะถูกถ่ายเทเข้าสู่ของเหลว ทำให้อุณหภูมิของของเหลวเพิ่มสูงขึ้น
5.การติดตั้งไม่ถูกต้อง (Incorrect Fitting)
เมื่อทำการติดตั้ง Mechanical Seal ซีลถูกออกแบบให้สามารถเคลื่อนที่ไปพร้อมกับเพลา (Shaft) ได้ การเคลื่อนที่ในแนวด้านข้างและแนวตั้งในระดับหนึ่งถือเป็นเรื่องปกติ แต่หากติดตั้งซีลไม่ถูกต้อง การมีระยะหลวมมากเกินไป (Excess Play) อาจทำให้เกิดแรงที่สร้างความเสียหายต่อซีล ในทางกลับกัน หากติดตั้งแน่นหรือถูกจำกัดการเคลื่อนที่มากเกินไป อาจทำให้
- สปริงของซีลหัก (Seal Spring Failure)
- ผิวหน้าสัมผัสของซีลสึกหรอ (Seal Face Wear)
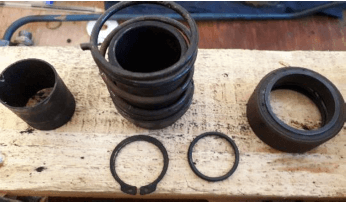
6.การเคลื่อนที่ของเพลาเนื่องจาก Bearing สึกหรอ (Shaft Movement due to Bearing Wear)
หากเพลามีระยะคลอนมากเกินไป การเคลื่อนที่ในแนวด้านข้างของเพลาจะทำให้ Mechanical Seal ต้องรับแรงดังกล่าวแทนที่จะเป็น Bearing ทั้งที่ Mechanical Seal ไม่ได้ถูกออกแบบมาเพื่อรองรับแรงลักษณะนี้ นอกจากนี้ แรงบิดที่สูง (High Torsional Forces) ยังสามารถทำให้ซีลเกิดการฉีกขาดหรือเสียหายได้ ดังนั้น เมื่อพบ Mechanical Seal เสียหาย ควรตรวจสอบสภาพของ Bearing และระยะคลอนของ Shaft ร่วมด้วย
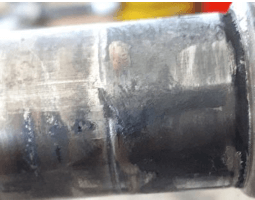
7.เพลา (Shaft) สึกหรอ
Elastomer บางชนิด เช่น Viton สามารถทำให้เกิดการสึกหรอของเพลาได้มากขึ้น เมื่อเปลี่ยน Mechanical Seal ใหม่ หากเพลามีเส้นผ่านศูนย์กลางภายนอก (OD: Outside Diameter) เล็กลงจากการสึกหรอและแรงเสียดทานที่เกิดขึ้นเป็นเวลาหลายปี Mechanical Seal ตัวใหม่จะไม่สามารถรัดหรือสัมผัสกับเพลาได้อย่างแน่นหนา ส่งผลให้เกิดการรั่วไหลของของเหลว (Fluid Leakage) ดังนั้น ในกรณีที่มีการเปลี่ยน Mechanical Seal บ่อยครั้งควรตรวจสอบขนาดและสภาพผิวของ Shaft ด้วย ไม่ควรตรวจสอบเฉพาะตัว Seal เท่านั้น
8.มีของแข็งเข้าสู่บริเวณซีล (Solid Ingress)
Mechanical Seal ถูกออกแบบมาเฉพาะสำหรับกระบวนการสูบของเหลว และหากซีลต้องสัมผัสกับอนุภาคของแข็ง เช่น
- ทราย (Sand)
- ตะกอนละเอียด (Silt)
- อนุภาคของแข็งอื่น ๆ
ซึ่ง Mechanical Seal ไม่ได้ถูกออกแบบมาให้รองรับอนุภาคเหล่านี้สามารถทำให้เกิด ร่อง (Grooves) บนผิวหน้าสัมผัสของซีลที่มีความอ่อนกว่า เมื่อเกิดร่องบน Seal Face จะทำให้ซีลไม่สามารถปิดผนึกได้อย่างสมบูรณ์ ส่งผลให้เกิดการหยดและการรั่วไหลของของเหลวในกระบวนการ แนวทางหนึ่งในการแก้ไขปัญหานี้คือการติดตั้ง Hard-Faced Mechanical Seal หรือ Mechanical Seal ที่มีผิวหน้าสัมผัสที่มีความแข็งสูงกว่า ซึ่งสามารถช่วยลดและป้องกันปัญหานี้ไม่ให้เกิดซ้ำได้ อย่างไรก็ตาม ต้องตรวจสอบให้แน่ใจว่า ความเข้มข้นของของแข็งในของเหลวไม่สูงเกินกว่าค่าที่ระบุไว้ตั้งแต่ขั้นตอนการสอบถามและเลือกอุปกรณ์ (Enquiry Stage)
สรุป 8 สาเหตุหลักของ Mechanical Seal Failure
| ลำดับ | สาเหตุ | ผลกระทบที่เกิดขึ้น |
| 1 | Dry Running | ซีลร้อนจัดและเสียหายอย่างรวดเร็ว |
| 2 | Chemical Attack | วัสดุซีลบวม หด แตกร้าว หรือเสื่อมสภาพ |
| 3 | Cavitation | เร่งการสึกหรอและทำลายชิ้นส่วนภายใน |
| 4 | Excess Heat | Elastomer บวม/ละลาย ทำให้เกิดการรั่ว |
| 5 | Incorrect Fitting | ซีลรับแรงผิดปกติ สปริงหักหรือ Seal Face สึก |
| 6 | Bearing Wear | Shaft เคลื่อนที่มากเกินไปและถ่ายแรงเข้าสู่ซีล |
| 7 | Shaft Wear | ซีลไม่สามารถแนบกับเพลาได้สนิท ทำให้เกิดการรั่ว |
| 8 | Solid Ingress | อนุภาคของแข็งทำให้ Seal Face เกิดร่องและรั่ว |
สัญญาณที่บ่งบอกว่า Mechanical Seal มีปัญหา
ก่อนเริ่มกระบวนการ Troubleshooting สิ่งสำคัญคือต้องสามารถสังเกตสัญญาณเตือนเบื้องต้นของความเสียหายของ Mechanical Seal ได้
1. การรั่วไหลที่มองเห็นได้ (Visible Leakage)
พบของไหลซึมออกบริเวณ Seal Faces หรือบริเวณ Gland Plate
2. ความร้อนสูงผิดปกติ (Excessive Heat)
บริเวณ Mechanical Seal มีอุณหภูมิสูงผิดปกติ เนื่องจากการเสียดสี (Friction) หรือการทำงานแบบแห้ง (Dry Running)
3. เสียงหรือแรงสั่นสะเทือนผิดปกติ (Unusual Noise or Vibration)
การเยื้องศูนย์หรือการหล่อลื่นที่ไม่เหมาะสมอาจทำให้เกิดอาการ Chattering หรือการสั่น หรือกระตุกของผิวซีล
4. อายุการใช้งานของ Seal สั้น (Short Seal Life)
Mechanical Seal เกิดความเสียหายเร็วกว่าระยะเวลาที่ควรจะเป็นอย่างมาก
5. การปนเปื้อน (Contamination)
ผิวสัมผัสของซีล (Seal Faces) ได้รับความเสียหายจากสิ่งสกปรก สารเคมี หรืออนุภาคแปลกปลอม
ขั้นตอนการหาสาเหตุของซีลรั่ว (Troubleshooting Mechanical Seal)
1. ตรวจสอบแหล่งที่มาของการรั่วไหล
การรั่วไหลไม่ได้หมายความว่าผิวสัมผัสของ Mechanical Seal เสียหายเสมอไป ควรตรวจสอบส่วนประกอบอื่น ๆ ได้แก่
- Gasket เสื่อมสภาพ
- O-ring สึกหรอหรือเสียหาย
- การขัน Gland ไม่เหมาะสม
- Secondary Sealing Element เกิดความเสียหาย
ดังนั้น ก่อนที่จะสรุปว่า Seal Face เสีย ควรตรวจสอบองค์ประกอบเหล่านี้ด้วย
2. ตรวจสอบวิธีการติดตั้ง
การติดตั้งที่ไม่ถูกต้องเป็นหนึ่งในสาเหตุสำคัญของ Mechanical Seal Failure ควรตรวจสอบว่า
- พื้นผิวของ Shaft และ Sleeve สะอาดและเรียบ
- Seal Faces อยู่ในแนวที่ถูกต้อง
- ขัน Gland Bolts ด้วยแรงบิด (Torque) ที่เหมาะสม
การติดตั้งผิดเพียงเล็กน้อยอาจส่งผลต่อการสัมผัสของ Seal Faces และทำให้เกิดการรั่วไหลหรือการสึกหรออย่างรวดเร็ว
3. ตรวจสอบการเยื้องศูนย์ของ Shaft
Shaft Misalignment ทำให้เกิดการสึกหรอของ Seal Faces เพิ่มขึ้น และทำให้เกิดการรั่วไหลที่ไม่สม่ำเสมอเครื่องมือที่สามารถใช้ตรวจสอบ ได้แก่
- Laser Alignment Tool
- Dial Indicator
การตรวจสอบและแก้ไข Alignment ให้ถูกต้องจะช่วยลดการสึกหรอของMechanical Seal และเพิ่มอายุการใช้งาน
4. ประเมินสภาวะการทำงาน
Mechanical Seal แต่ละรุ่นได้รับการออกแบบสำหรับช่วงการทำงานที่กำหนด เช่น
- อุณหภูมิ (Temperature)
- ความดัน (Pressure)
- คุณสมบัติของของไหล (Fluid Properties)
หากใช้งานนอกเหนือจากขีดจำกัดที่ออกแบบไว้ จะทำให้ Mechanical Seal เสื่อมสภาพก่อนเวลาอันควร ดังนั้นควรตรวจสอบสภาวะการทำงานจริงและเปรียบเทียบกับคำแนะนำหรือข้อกำหนดของผู้ผลิต
5. ตรวจสอบการทำงานแบบแห้ง (Dry Running)
Dry Running เกิดขึ้นเมื่อไม่มีของไหลสำหรับหล่อลื่นบริเวณระหว่าง Seal Facesสาเหตุที่พบบ่อย ได้แก่
- มีอากาศค้างอยู่ภายในปั๊ม (Air Pockets)
- การ Priming ไม่เพียงพอ
- Suction Valve หรือ Discharge Valve ปิดอยู่
การติดตั้ง Seal Support System หรือ Flush Plan ที่เหมาะสม สามารถช่วยป้องกันปัญหา Dry Running ได้ Mechanical Seal จำเป็นต้องมีสภาวะที่เหมาะสมบริเวณ Seal Faces เพื่อควบคุมความร้อนและลดการสึกหรอ หากทำงานแบบแห้งเป็นเวลานาน อาจทำให้ Seal Face เสียหายอย่างรวดเร็ว
6. วิเคราะห์ความเข้ากันได้ของวัสดุ (Material Compatibility)
วัสดุของ Seal Face เช่น
- Carbon
- Ceramic
- Silicon Carbide (SiC)
รวมถึงวัสดุ Elastomer จะต้องมีความเข้ากันได้กับของไหลที่สูบ หากเลือกวัสดุไม่เหมาะสม อาจทำให้เกิด:
- การบวม (Swelling)
- การแตกร้าว (Cracking)
- การสึกหรออย่างรวดเร็ว (Rapid Wear)
ดังนั้น การเลือก Material ของ Mechanical Seal ให้เหมาะสมกับชนิดของของไหลจึงเป็นปัจจัยสำคัญอย่างมาก
7. ตรวจสอบแรงสั่นสะเทือนและสภาพ Bearing
แรงสั่นสะเทือนของปั๊มที่สูงผิดปกติและ Bearing ที่สึกหรอ สามารถส่งแรงหรือความเค้นไปยัง Mechanical Seal ได้ดังนั้นการ Troubleshooting Mechanical Seal ควรรวมถึงการตรวจสอบ
- สภาพ Bearing
- สภาพ Shaft
- ระดับแรงสั่นสะเทือนของปั๊ม
- ความสมบูรณ์ของระบบเพลา
ไม่ควรตรวจสอบเฉพาะตัว Mechanical Seal โดยไม่พิจารณาสภาพของอุปกรณ์โดยรวม
ความเสียหายของ Mechanical Seal และการตรวจสอบแก้ไขปัญหา
Mechanical Seal ส่วนใหญ่เกิดความเสียหายก่อนถึงอายุการใช้งานที่คาดไว้ เนื่องจากความผิดพลาดในการเดินเครื่อง การติดตั้งที่ไม่ถูกต้อง หรือการออกแบบระบบที่ไม่เหมาะสม มากกว่าการเสื่อมสภาพจากอายุการใช้งานเพียงอย่างเดียว
ก่อนติดตั้ง Mechanical Seal ตัวใหม่ ควรตรวจสอบ ชิ้นส่วนที่สึกหรอ ตรวจสอบระบบ Flush และวัดค่าการสั่นสะเทือนของเพลา (Shaft Vibration) เพื่อค้นหาสาเหตุที่แท้จริงของปัญหาเสียก่อน เพื่อป้องกันไม่ให้ Mechanical Seal ตัวใหม่เกิดความเสียหายซ้ำอีก
การวิเคราะห์ร่องรอยบน Seal Face
การตรวจสอบสภาพของ Seal Face สามารถช่วยบ่งชี้สาเหตุของความเสียหายได้ ดังนี้
• หน้าสัมผัสเกิดรอยแตกร้าวจากความร้อน (Heat-Checked Faces)
ลักษณะ มีรอยแตกร้าวขนาดเล็กในแนวรัศมี (Fine Radial Cracks)
สาเหตุ มักเกิดจาก การเดินเครื่องแบบ Dry Running หรือการสูญเสีย/หยุดการไหลของ Flush
ควรตรวจสอบ
- วาล์วด้าน Suction
- วาล์วของระบบ Flush
- การไหลของ Flush ว่ายังคงเป็นปกติหรือไม่
• ผิว Carbon เกิดการพองตัว (Blistered Carbon Faces)
สาเหตุ เกิดจากความร้อนสูงเกินไป (Overheating) หรือของเหลวเกิดการเดือดบริเวณ Seal Face
ควรตรวจสอบ
- อุณหภูมิภายใน Seal Chamber
- ค่า Vapor Pressure ของของเหลว
- Margin ระหว่างแรงดันในระบบกับ Vapor Pressure ว่าเพียงพอหรือไม่
หากของเหลวเกิดการเดือดบริเวณ Seal Face จะทำให้ฟิล์มของเหลวที่ช่วยหล่อลื่นหน้าสัมผัสเสียไป และทำให้ Mechanical Seal เสียหายอย่างรวดเร็ว
• ขอบ Seal Face บิ่นหรือแตก (Chipped Edges)
สาเหตุ อาจเกิดจาก
- การสั่นสะเทือนสูง
- การเกิด Cavitation
- การจับหรือประกอบ Mechanical Seal อย่างรุนแรงหรือไม่ถูกต้อง
ควรตรวจสอบ
- Alignment ของอุปกรณ์
- ระดับการสั่นสะเทือนของเครื่องจักร
- วิธีการประกอบ Mechanical Seal
• รอยสึกหรอมีความกว้างมากผิดปกติ (Wide Wear Tracks)
สาเหตุ เกิดจากเพลามีการแกว่ง (Shaft Wobble) หรือมีการเคลื่อนที่ของเพลามากเกินไป
ควรตรวจสอบ
- สภาพของ Bearing
- การ Alignment ระหว่างเพลากับ Coupling
- การเคลื่อนที่หรือการแกว่งของเพลา
การตรวจสอบ Elastomer และชิ้นส่วน Hardware นอกจาก Seal Face แล้ว ควรตรวจสอบ O-ring, Spring, Bellows และชิ้นส่วนประกอบอื่นๆด้วย เพราะลักษณะความเสียหายสามารถบอกสาเหตุของปัญหาได้
• O-ring แข็งตัวหรือแตกร้าว (Hardened or Cracked O-rings)
สาเหตุ เกิดจากอุณหภูมิสูงเกินไป
ควรตรวจสอบ เปรียบเทียบอุณหภูมิจริงของกระบวนการ (Actual Process Temperature) กับขีดจำกัดอุณหภูมิของ Elastomer ที่เลือกใช้ หากอุณหภูมิใช้งานสูงเกินขีดจำกัดของวัสดุ O-ring วัสดุจะเสื่อมสภาพ แข็งตัว และแตกร้าวได้
• O-ring บวม หรือนิ่มเหนียวผิดปกติ (Swollen or Gummy O-rings)
สาเหตุ เกิดจากการเลือกวัสดุไม่เข้ากันกับสารเคมีที่ใช้งาน (Poor Chemical Compatibility)
ควรตรวจสอบ ตรวจสอบว่าชนิดของของเหลวเข้ากันได้กับวัสดุของ Mechanical Seal และ Elastomer หรือไม่ ตัวอย่างเช่น O-ring บางชนิดอาจไม่เหมาะกับน้ำมัน ตัวทำละลาย สารเคมี หรือของเหลวที่มีอุณหภูมิสูงบางประเภท
• Spring หรือ Bellows อุดตัน (Clogged Springs or Bellows)
สาเหตุ เกิดจากของแข็ง (Solids) หรือ Slurry สะสมภายในบริเวณ Cavity/Seal Chamber สิ่งสกปรกหรืออนุภาคของแข็งอาจเข้าไปสะสมบริเวณ Spring หรือ Bellows ทำให้ Mechanical Seal ไม่สามารถเคลื่อนที่หรือทำงานได้อย่างถูกต้อง
แนวทางแก้ไข
- ทบทวนการออกแบบระบบ Flush Plan
- ปรับปรุงระบบ Flush
- พิจารณาเปลี่ยนไปใช้ External Clean Flush ที่สะอาดและเหมาะสมกับงานมากกว่า
เพื่อระบุ Root Cause ของ Mechanical Seal Failure ได้แม่นยำยิ่งขึ้น ควรพิจารณาข้อมูลต่อไปนี้
1. อาการที่เกิดขึ้น (Symptoms) ตัวอย่างเช่น
- มีของเหลวพ่นออกมามาก (Heavy Spray)
- มีการรั่วซึมอย่างช้า ๆ (Slow Drip)
- มีควัน (Smoke)
- มีเสียงผิดปกติ (Noise)
2. ชนิดของของเหลวและอุณหภูมิใช้งาน
ควรทราบ
- Fluid Type: ของเหลวที่สูบคืออะไร
- Operating Temperatureอุณหภูมิใช้งานเท่าไร
ข้อมูลทั้งสองส่วนนี้มีความสำคัญต่อการวิเคราะห์ว่า Mechanical Seal เสียหายจาก ความร้อน การระเหย การไม่เข้ากันทางเคมี การหล่อลื่นไม่เพียงพอ หรือปัญหาด้านการเลือกวัสดุ หรือไม่
สรุปสาเหตุแบบตาราง
| ลักษณะความเสียหาย | สาเหตุที่เป็นไปได้ | สิ่งที่ควรตรวจสอบ |
| รอยแตกร้าวละเอียดบน Seal Face | Dry Running / Flush หาย | Suction & Flush Valve |
| Carbon Face พอง | Overheating / ของเหลวเดือด | Seal Chamber Temperature / Vapor Pressure |
| ขอบ Seal Face บิ่น | Vibration / Cavitation / ประกอบผิด | Alignment / Vibration |
| Wear Track กว้าง | Shaft Wobble / Shaft Movement | Bearing / Coupling Alignment |
| O-ring แข็ง/แตกร้าว | อุณหภูมิสูง | Process Temperature / Elastomer Limit |
| O-ring บวม/เหนียว | Chemical Incompatibility | Fluid Compatibility |
| Spring/Bellows อุดตัน | Solids / Slurry | Flush Plan / External Clean Flush |
ความเสียหายของซีลเชิงกลมีสาเหตุอาการและการป้องกัน
เหตุใดซีลเชิงกลของปั๊มจึงเกิดความเสียหาย การเดินเครื่องแบบแห้ง การทำงานนอกจุด BEP การเยื้องแนว และการเลือกอีลาสโตเมอร์ไม่ถูกต้อง อ่านหลักฐานที่ปรากฏบนซีลที่เสียหาย เพื่อค้นหาสาเหตุและหยุดปัญหาความเสียหายที่เกิดซ้ำ
ซีลเชิงกลแทบไม่ได้เสียหายเพราะหมดอายุการใช้งาน ส่วนใหญ่เสียหายก่อนเวลาอันควรจากปัญหาในการเดินเครื่องหรือการติดตั้ง เช่น การเดินเครื่องแบบแห้ง การเดินปั๊มห่างจากจุดประสิทธิภาพสูงสุด (BEP) มากเกินไป การเยื้องแนว หรือการเลือกอีลาสโตเมอร์ไม่เหมาะสมกับของไหล
ซีลที่เสียหายคือหลักฐานสำคัญ รอยแตกลายงาจากความร้อนบนหน้าสัมผัส ขอบที่บิ่น อีลาสโตเมอร์บวม และสปริงอุดตัน ล้วนชี้ไปยังสาเหตุรากที่แตกต่างกัน ควรตรวจสอบก่อนนำซีลไปทิ้ง
การหยดอย่างช้าๆที่มีแนวโน้มเพิ่มขึ้น หมายถึงหน้าสัมผัสกำลังเสื่อมสภาพอย่างค่อยเป็นค่อยไป ส่วนการพุ่งหรือการรั่วออกมาอย่างฉับพลัน มักหมายถึงหน้าสัมผัสแตกร้าวหรืออีลาสโตเมอร์เสียหายอย่างรุนแรง และต้องได้รับการแก้ไขทันที
การป้องกันประกอบด้วย4 หลักการ ได้แก่ การเลือกซีลให้ถูกต้อง การใช้แผนการฟลัชที่เหมาะสม การติดตั้งอย่างสะอาดและระมัดระวัง และการตรวจติดตามสภาพของเครื่องจักรรอบ ๆ ซีล
บันทึกความเสียหายของซีลทุกครั้งเป็นเหตุการณ์หยุดเครื่องพร้อมรหัสสาเหตุ และติดตามค่า MTBF ของแต่ละอุปกรณ์ เพื่อให้เครื่องจักรที่มีปัญหาเรื้อรังได้รับการแก้ไขทางวิศวกรรม แทนที่จะเปลี่ยนซีลแบบเดิมซ้ำทุกไตรมาส
ซีลเชิงกลที่รั่วเป็นหนึ่งในความเสียหายที่พบได้บ่อยที่สุดในปั๊มหอยโข่งและอุปกรณ์หมุน และยังเป็นหนึ่งในความเสียหายที่มักได้รับการวินิจฉัยผิดพลาดมากที่สุด
การวิเคราะห์และแก้ไขปัญหาทั่วไปของระบบFlush สำหรับMechanical Seal
ความเสียหายของ Mechanical Seal เพียง 1 ชุด อาจมีค่าใช้จ่ายด้านแรงงานซ่อมแซมประมาณ 2,500 ดอลลาร์สหรัฐ และยังไม่รวมถึงความสูญเสียจากการหยุดการผลิต ซึ่งอาจสูงถึงหลายหมื่นดอลลาร์ สิ่งที่หลายโรงงานอาจไม่ตระหนักคือ ปัญหาของระบบ Flush เป็นสาเหตุสำคัญของความเสียหายของ Mechanical Seal จำนวนมาก
ในหลายกรณี ช่างเทคนิคอาจเปลี่ยน Mechanical Seal ซ้ำแล้วซ้ำอีกในปั๊มตัวเดิม โดยไม่ทราบว่าสาเหตุที่แท้จริงอาจเป็นเพียง Orifice อุดตัน หรือ การตั้งค่าความดันไม่ถูกต้อง เมื่อเข้าใจสาเหตุของปัญหาระบบ Flush ก็จะสามารถตรวจพบและแก้ไขปัญหาได้ก่อนที่ซีลจะเกิดความเสียหาย
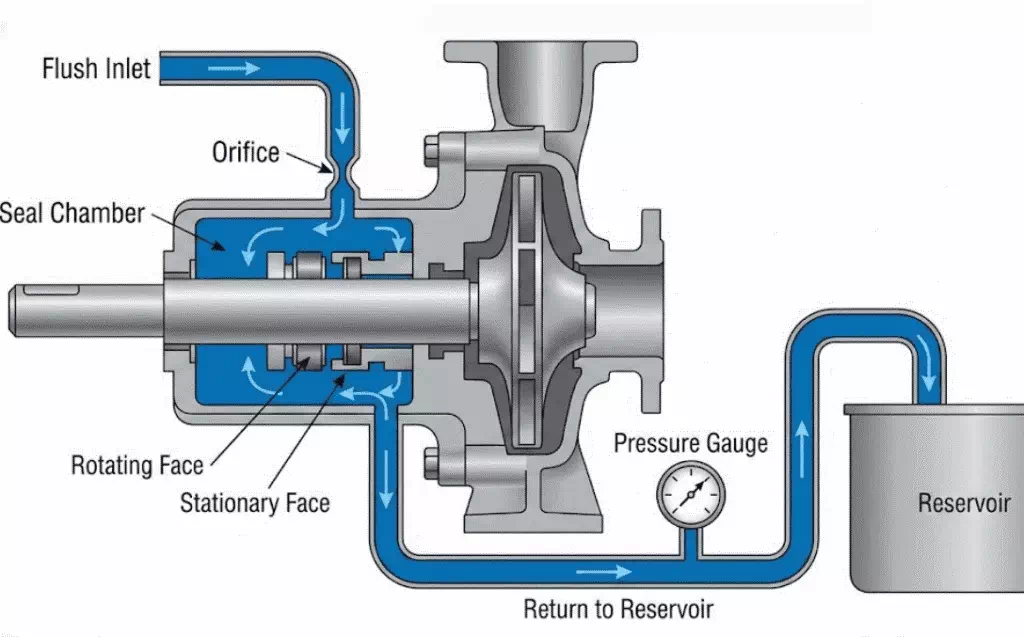
โดยทั่วไป ปัญหาของระบบ Seal Flush สามารถแบ่งออกเป็น 4 กลุ่มหลัก ได้แก่
- ปัญหาด้านความดัน (Pressure)
- ปัญหาด้านอัตราการไหล (Flow Rate)
- ปัญหาการปนเปื้อน (Contamination)
- ปัญหาด้านอุณหภูมิ (Temperature)
แต่ละปัญหาจะมีสัญญาณเตือนเฉพาะตัว การแก้ไขที่ถูกต้องจึงควรมุ่งค้นหาและแก้ไข สาเหตุรากของปัญหา (Root Cause) ไม่ใช่เพียงเปลี่ยนชิ้นส่วนที่เสียหายเท่านั้น
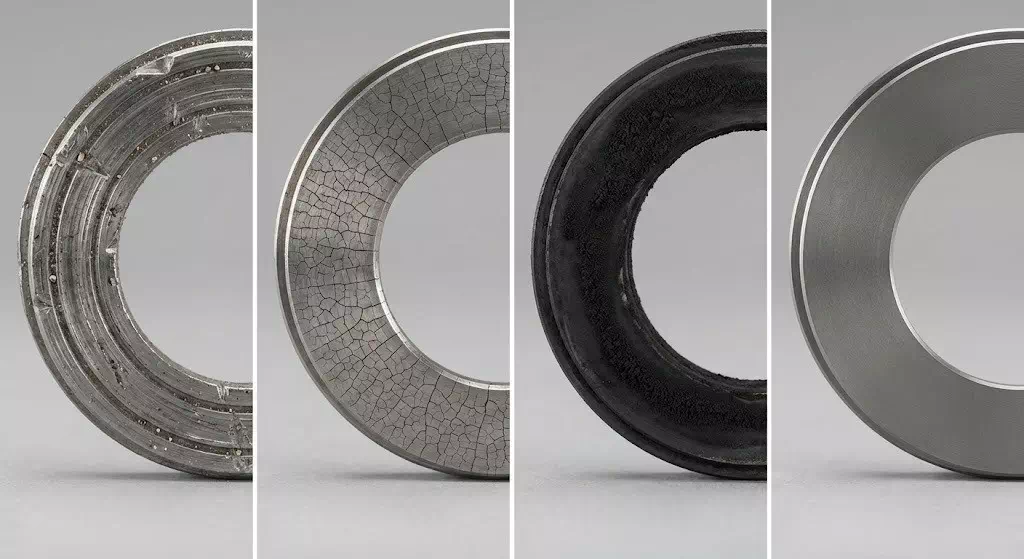
1.สัญญาณเตือนของปัญหาระบบ Mechanical Seal Flush
Mechanical Seal สามารถแสดงสัญญาณให้ทราบได้เมื่อระบบ Flush เกิดความผิดปกติ สิ่งสำคัญคือผู้ปฏิบัติงานต้องรู้ว่าควรสังเกตอะไร
1.1 สิ่งบ่งชี้ที่มองเห็นได้ระหว่างการตรวจสอบเครื่องจักร
การพบผงคาร์บอนสีดำ (Black Carbon Dust) สะสมอยู่บริเวณภายนอกของซีล เป็นหนึ่งในสัญญาณเตือนที่ชัดเจน ผงดังกล่าวอาจหมายความว่า Seal Faces ได้รับการหล่อลื่นไม่เพียงพอ หรือฟิล์มของเหลวระหว่างผิวหน้าซีลกำลังระเหยกลายเป็นไอ ไม่ว่าจะเกิดจากสาเหตุใด แสดงว่าระบบ Flush ทำงานได้ไม่เหมาะสม
สัญญาณอื่นๆ ที่ควรสังเกต ได้แก่
- มีของเหลวรั่วหรือหยดออกมาบริเวณ Seal Gland
- มีผลิตภัณฑ์สะสมหรือตกผลึกบริเวณ Seal Faces
- ชิ้นส่วนของซีลมีสีเปลี่ยนไป ซึ่งมักเป็นสัญญาณของความเสียหายจากความร้อน
- มีรอยเปียกหรือคราบบนพื้นบริเวณใต้ปั๊ม
1.2 เสียงและอาการผิดปกติระหว่างการทำงาน
หากได้ยินเสียงแหลมหรือเสียงเสียดสีขณะเครื่องทำงาน มักเป็นสัญญาณของการหล่อลื่นไม่เพียงพอ ซึ่งหมายความว่า Seal Faces อาจกำลังทำงานในสภาวะแห้งหรือเกือบแห้ง
อาการที่ควรเฝ้าระวัง ได้แก่
- เสียงแหลมหรือเสียงบดเสียดสีจากบริเวณซีล
- การสั่นสะเทือนผิดปกติที่ไม่เคยเกิดขึ้นมาก่อน
- ค่าอุณหภูมิสูงกว่าระดับปกติ
- ค่าความดันของระบบ Flush มีการแกว่งตัวผิดปกติ
การเปลี่ยนแปลงอย่างฉับพลันจากค่าพื้นฐานปกติควรได้รับการตรวจสอบทันที
2.ลักษณะการสึกหรอของ Seal ที่เสียหายบอกอะไร
เมื่อถอด Seal ที่เสียหายออกมาตรวจสอบ รูปแบบการสึกหรอ (Wear Pattern) สามารถช่วยบ่งชี้สาเหตุของความเสียหายได้
- หากพบร่องหรือรอยบากบน Seal Face อาจเกิดจากอนุภาคที่มีคุณสมบัติขัดสี หรือเกิดจากความดันสูงเกินไปจนทำลายฟิล์มหล่อลื่น
- หากพบรอยแตกร้าวขนาดเล็กคล้ายดินแตกระแหง (Heat Checking) แสดงว่าเกิดความเค้นจากความร้อน เนื่องจากซีลมีอุณหภูมิสูงเกินไป และระบบ Flush ไม่สามารถระบายความร้อนได้เพียงพอ
- หากพบรอยขูดเป็นแนวบน Seal Face แสดงว่าอาจมีสิ่งปนเปื้อนหรืออนุภาคแทรกเข้าไประหว่างผิวหน้าซีล
- การสึกหรออย่างสม่ำเสมอทั่วทั้งผิวหน้า อาจเป็นการสึกหรอตามปกติเมื่อซีลหมดอายุการใช้งาน
- แต่หากการสึกหรอไม่สม่ำเสมอ อาจบ่งชี้ถึงปัญหาการจัดแนว (Alignment) หรือการสั่นสะเทือน
3.เหตุใดความดันของ Seal Flush จึงไม่ถูกต้อง
ความดันของ Flush ที่ไม่เหมาะสมเป็นหนึ่งในสาเหตุที่สามารถทำให้ Mechanical Seal เสียหายได้อย่างรวดเร็ว
- ความดันต่ำเกินไป: ของเหลวในกระบวนการอาจไหลเข้ามาปนเปื้อนบริเวณซีล
- ความดันสูงเกินไป: Seal Faces ถูกกดเข้าหากันมากเกินไป ทำให้ฟิล์มหล่อลื่นระหว่างผิวหน้าซีลเสียหาย
3.1 ความดัน Flush ที่เหมาะสม
ค่าความดันที่ต้องการขึ้นอยู่กับ Flush Plan และลักษณะการใช้งาน
| Flush Plan | ความดันที่ต้องการ |
| Standard Plan 11 | สูงกว่าความดันใน Seal Chamber ประมาณ 10–15 psi |
| API Plan 32 | อย่างน้อย 15 psi หรือ 1 bar สูงกว่าความดันใน Stuffing Box |
| API Plan 53A | อย่างน้อย 1.5 bar สูงกว่าความดันใน Seal Chamber |
| Vapor Pressure Margin | อย่างน้อย 50 psi สูงกว่าความดันไอของของเหลว ตาม API 682 |
ค่าเหล่านี้เป็นข้อกำหนดขั้นต่ำเพื่อช่วยให้ Mechanical Seal สามารถทำงานได้อย่างมีความน่าเชื่อถือ
3.2 สาเหตุของความดัน Flush ต่ำ
เมื่อความดันต่ำกว่าค่าที่กำหนด ควรตรวจสอบสาเหตุต่อไปนี้
- Orifice หรือ Filter อุดตัน ซึ่งเป็นสาเหตุที่พบบ่อยมาก
- มีการรั่วในท่อ ข้อต่อ หรือจุดเชื่อมต่อ
- ท่อจ่ายมีขนาดเล็กเกินไป ทำให้จำกัดการไหล
- Regulator ทำงานผิดปกติหรือตั้งค่าไม่ถูกต้อง
- แหล่งจ่ายมีความดันไม่เพียงพอ
การใช้ Flow Meter สามารถช่วยในการวิเคราะห์ปัญหาได้ เช่น
- อัตราการไหลสูงกว่าปกติ แต่ความดันต่ำ อาจบ่งชี้ถึงการรั่วบริเวณ Seal Face
- อัตราการไหลต่ำ แต่ความดันสูง อาจบ่งชี้ว่า Filter กำลังอุดตัน
3.3 สาเหตุของความดัน Flush สูง
ความดันสูงสามารถสร้างความเสียหายได้เช่นเดียวกับความดันต่ำ เพราะทำให้ Seal Faces ถูกกดเข้าหากันมากเกินไป จนฟิล์มหล่อลื่นถูกทำลาย
สาเหตุที่ควรตรวจสอบ ได้แก่
- Regulator ตั้งค่าผิดหรือเกิดการติดขัด
- ท่อ Return อุดตัน ทำให้ของเหลวไม่สามารถออกจาก Seal Chamber ได้
- Valve ปิดอยู่หรือเปิดไม่เต็มที่
- Orifice มีขนาดไม่ถูกต้อง
หากความดันเพิ่มสูงขึ้นเกินค่าที่ควรเป็นอย่างต่อเนื่อง ควรตรวจสอบ Regulator เป็นอันดับแรก
3.4 ขั้นตอนการตรวจสอบปัญหาความดัน
ขั้นตอนที่ 1: ตรวจสอบความถูกต้องของ Pressure Gauge ก่อน
Gauge ที่ไม่ได้สอบเทียบอาจทำให้เสียเวลาในการแก้ไขปัญหาที่ไม่มีอยู่จริง ควรเปรียบเทียบกับ Gauge ที่ทราบว่ามีความถูกต้อง
ขั้นตอนที่ 2: ตรวจสอบความดันที่แหล่งจ่ายและที่ Seal
หากมีความดันตกคร่อมระหว่างสองตำแหน่งมาก แสดงว่าปัญหาอาจอยู่ในระบบท่อ
ขั้นตอนที่ 3: ตรวจสอบการตั้งค่าและการทำงานของ Regulator
ตรวจสอบว่าตั้งค่าถูกต้องและสามารถตอบสนองต่อการปรับตั้งได้หรือไม่
ขั้นตอนที่ 4: ตรวจหารอยรั่ว การอุดตัน และข้อจำกัดการไหล
ตรวจสอบตลอดแนวท่อ รวมถึงข้อต่อ ท่อพับงอ และอุปกรณ์ที่อาจอุดตัน
ขั้นตอนที่ 5: เปรียบเทียบค่าที่วัดได้กับค่าการออกแบบ
ตรวจสอบข้อมูลจาก Data Sheet ของผู้ผลิต Mechanical Seal โดยเฉพาะค่าความดันของ Seal Chamber
4.เหตุใดอัตราการไหลของ Seal Flush จึงไม่เพียงพอ
ปัญหาเกี่ยวกับอัตราการไหลอาจตรวจพบได้ยาก เนื่องจากแม้ค่าความดันจะดูปกติ แต่หากอัตราการไหลไม่เหมาะสม Mechanical Seal ก็ยังสามารถเสียหายได้
4.1 Seal ต้องการอัตราการไหลเท่าใด
ความต้องการอัตราการไหลขึ้นอยู่กับประเภทของซีลและขนาดของเพลา
| ประเภท/สภาวะ | ความต้องการอัตราการไหล |
| ค่าต่ำสุดทั่วไป | 0.25–0.50 gpm |
| Component Seal ขณะทำงาน | 3–4 gpm ต่อเส้นผ่านศูนย์กลางเพลา 1 นิ้ว |
| Cartridge Seal | ประมาณ 1/3 ของความต้องการของ Component Seal |
| สภาวะ Idle/Standby | ประมาณครึ่งหนึ่งของอัตราการไหลขณะทำงาน |
Cartridge Seal รุ่นใหม่ต้องการอัตราการไหลน้อยกว่า Component Seal รุ่นเก่า จึงเป็นหนึ่งในปัจจัยที่ช่วยเพิ่มความน่าเชื่อถือ แต่ถึงอย่างนั้น Cartridge Seal ก็ยังต้องการการไหลที่เหมาะสม
4.2 จะเกิดอะไรขึ้นเมื่ออัตราการไหลต่ำเกินไป
เมื่อการไหลไม่เพียงพอ จะเกิดปัญหาต่อเนื่องหลายประการ ได้แก่
- Flush ไม่สามารถระบายความร้อนได้เร็วเพียงพอ
- อุณหภูมิสูงขึ้น
- สิ่งปนเปื้อนสะสมบน Seal Faces
- ฟิล์มหล่อลื่นระหว่างผิวหน้าซีลบางลง
- แรงกดสัมผัสระหว่าง Seal Faces เพิ่มขึ้น
- การสึกหรอเพิ่มขึ้นอย่างรวดเร็ว
ในกรณีรุนแรง ซีลอาจเกิดสภาวะ Dry Running ซึ่งสามารถทำให้ Mechanical Seal เสียหายได้ภายในเวลาไม่ถึง 30 วินาที
4.3 จะเกิดอะไรขึ้นเมื่ออัตราการไหลสูงเกินไป
การไหลมากเกินไปอาจทำให้เกิดการกัดเซาะ (Erosion) ของ Seal Faces และชิ้นส่วนอื่น ๆ เนื่องจากของเหลวที่มีความเร็วสูงจะสึกกร่อนผิวของชิ้นส่วน นอกจากนี้ยังทำให้สิ้นเปลืองของเหลว Flush และเพิ่มต้นทุนการดำเนินงาน ระบบที่ไม่มีการควบคุมอัตราการไหลที่เหมาะสมอาจใช้ของเหลวได้ถึง 20–30 แกลลอนต่อนาที
4.4 วิธีตรวจสอบและแก้ไขปัญหาอัตราการไหล
ขั้นตอนที่ 1: วัดอัตราการไหลจริงที่ทางเข้า Seal
ควรใช้ Flow Meter หรือภาชนะที่สอบเทียบพร้อมนาฬิกาจับเวลา
ขั้นตอนที่ 2: ตรวจสอบการอุดตันของ Orifice
สำหรับ API Plan 11 ให้ตรวจสอบอุณหภูมิทั้งสองด้านของ Orifice หากอุณหภูมิลดลงเกิน 10% อาจแสดงว่า Orifice เริ่มอุดตัน ควรทำความสะอาดทันที
ขั้นตอนที่ 3: ตรวจสอบ Filter, Strainer และ Cyclone Separator
หากอุปกรณ์เหล่านี้อุดตัน จะทำให้อัตราการไหลลดลง ควรทำความสะอาดหรือเปลี่ยนเมื่อจำเป็น
ขั้นตอนที่ 4: ตรวจสอบขนาดท่อ
ตามข้อมูลในต้นฉบับ API 682 ระบุว่าท่อสำหรับเพลาขนาดไม่เกิน 60 มม. ควรมีขนาดอย่างน้อย 12 มม. หรือ 0.5 นิ้ว และสำหรับเพลาที่ใหญ่กว่าควรมีขนาดอย่างน้อย 18 มม. หรือ 0.75 นิ้ว
ขั้นตอนที่ 5: ตรวจสอบตำแหน่ง Valve
Valve ที่เปิดไม่สุดหรือถูกปิดไว้บางส่วนก็อาจทำให้เกิดความเสียหายต่อ Seal ได้
5.สาเหตุของปัญหาการปนเปื้อนในระบบ Seal Flush
สิ่งปนเปื้อนสามารถทำให้ระบบ Flush ซึ่งควรมีหน้าที่ปกป้องซีล กลายเป็นระบบที่นำพาอนุภาคขัดสีเข้าไปทำลาย Seal Faces
แหล่งกำเนิดของสิ่งปนเปื้อนที่พบบ่อย
- ตะกอนแร่จากน้ำในโรงงาน เช่น Calcium, Silica และ Iron
- อนุภาคจากการกัดกร่อนของระบบท่อเก่า
- ของเหลวจากกระบวนการไหลเข้ามาปนเปื้อนในระบบ Flush
- เศษชิ้นส่วนที่เกิดจากการสึกหรอของปั๊ม เช่น Impeller, Volute และ Wear Ring
- การเจริญเติบโตของแบคทีเรียในระบบ Barrier Fluid แบบวงจรปิด
น้ำที่ใช้ในโรงงานเป็นแหล่งปนเปื้อนที่พบได้บ่อย ดังนั้นควรตรวจสอบว่าน้ำสำหรับ Seal มีคุณภาพตามมาตรฐานที่เกี่ยวข้อง เช่น ขนาดของสิ่งปนเปื้อน ปริมาณ Silicate สารอินทรีย์ ปริมาณ Iron และความกระด้างของน้ำ
สิ่งปนเปื้อนทำให้ Seal เสียหายอย่างไร
อนุภาคขัดสีสามารถสร้างรอยขีดข่วนบน Seal Faces ซึ่งต้องมีความเรียบและความเรียบผิวสูงมาก เมื่อผิวหน้าเสียหาย การรั่วไหลจะเพิ่มขึ้น
นอกจากนี้
- คราบสะสมสามารถอุดตัน Orifice และ Filter
- ทำให้อัตราการไหลลดลง
- สารเคมีอาจทำลาย Elastomer
- O-ring อาจบวม แข็ง หรือแตกร้าว
- ของแข็งสะสมบน Seal Faces และเร่งการสึกหรอ
6.เหตุใดอุณหภูมิของ Seal จึงสูงเกินไป
ความร้อนเป็นปัจจัยสำคัญที่ทำให้ Mechanical Seal เสื่อมสภาพ เนื่องจากชิ้นส่วนแต่ละชนิดมีขีดจำกัดด้านอุณหภูมิ และการใช้งานเกินขีดจำกัดจะเร่งการเสื่อมสภาพ
ค่าด้านอุณหภูมิที่ควรเฝ้าระวัง
ตามข้อมูลในต้นฉบับ API 682 แนะนำให้จำกัดการเพิ่มขึ้นของอุณหภูมิใน Seal Chamber ให้น้อยกว่า 10°F
นอกจากนี้ ต้องคำนึงถึง Vapor Pressure Margin โดยความดันใน Seal Chamber ควรสูงกว่าความดันไอของของเหลว ณ อุณหภูมิการทำงานอย่างน้อย 50 psiหากความดันต่ำกว่าค่านี้ ของเหลวอาจเกิดการ Flash กลายเป็นไอระหว่าง Seal Faces ซึ่งไอไม่สามารถให้การหล่อลื่นได้ ควรตรวจสอบข้อกำหนดของผู้ผลิตซีลเพิ่มเติม เนื่องจาก Elastomer และวัสดุ Seal Face แต่ละชนิดมีความสามารถในการทนต่ออุณหภูมิแตกต่างกัน
สาเหตุของความร้อนสูงในระบบ Flush
- อัตราการไหลของ Flush ไม่เพียงพอ ทำให้ระบายความร้อนไม่ได้
- Heat Exchanger ทำงานผิดปกติหรือเกิด Fouling
- ระบบน้ำหล่อเย็นมีปัญหาด้านอัตราการไหล อุณหภูมิ หรือการจ่ายน้ำ
- เลือก Flush Plan ไม่เหมาะสมกับงาน
- ของเหลวมีความหนืดสูง ทำให้เกิดความร้อนจากแรงเสียดทานมาก
Seal Faces สร้างความร้อนจากการเสียดสีกันอยู่แล้ว ภายใต้สภาวะปกติ Flush จะช่วยนำความร้อนออกไป แต่หากระบบระบายความร้อนทำงานผิดปกติ ความร้อนจะสะสมจนทำให้ซีลเสียหาย
วิธีตรวจสอบปัญหาอุณหภูมิ
ขั้นตอนที่ 1: วัดอุณหภูมิที่ทางเข้าและทางออกของ Flush เพื่อดูปริมาณความร้อนที่ถูกนำออก
ขั้นตอนที่ 2: ตรวจสอบประสิทธิภาพของ Heat Exchanger โดยเปรียบเทียบค่าอุณหภูมิที่ลดลงกับค่าการออกแบบ
ขั้นตอนที่ 3: ตรวจสอบอัตราการไหลและอุณหภูมิของน้ำหล่อเย็น
ขั้นตอนที่ 4: ตรวจสอบว่าอัตราการไหลของ Flush เป็นไปตามข้อกำหนด
ขั้นตอนที่ 5: ทบทวนว่า Flush Plan ที่ใช้อยู่เหมาะสมกับสภาวะการทำงานหรือไม่ เช่น งานที่มีอุณหภูมิสูงอาจต้องใช้ Plan 21 ซึ่งมี Cooler แทน Plan 11 พื้นฐาน
7.ข้อบกพร่องที่พบบ่อยในระบบท่อ Flush
แม้จะใช้ Mechanical Seal ที่ดีและเลือก Flush Plan ได้อย่างเหมาะสม แต่หากระบบท่อไม่สามารถทำให้เกิดการไหลที่ถูกต้อง ระบบทั้งหมดก็ยังสามารถล้มเหลวได้
มาตรฐานการติดตั้งระบบท่อ
ตามข้อมูลในต้นฉบับ API 682 มีข้อกำหนดสำคัญดังนี้
| รายการ | ข้อกำหนด |
| วัสดุ | Stainless Steel Series 300 (EN 1.4401) |
| ขนาดท่อขั้นต่ำ สำหรับเพลา ≤ 60 มม. | 12 มม. หรือ 0.5 นิ้ว |
| ขนาดท่อขั้นต่ำ สำหรับเพลา > 60 มม. | 18 มม. หรือ 0.75 นิ้ว |
| ความลาดเอียง | อย่างน้อย 10 มม. ต่อความยาว 240 มม. และลาดขึ้นต่อเนื่องไปยัง Reservoir |
| ขนาดรู Orifice ขั้นต่ำ | 3 มม. หรือ 0.125 นิ้ว |
| ปริมาตร Reservoir สำหรับเพลา ≤ 60 มม. | อย่างน้อย 12 ลิตร หรือ 3 แกลลอน |
ความลาดเอียงของระบบท่อมีความสำคัญมาก โดยแนวท่อควรลาดขึ้นอย่างต่อเนื่องจาก Seal Gland ไปยัง Reservoir เพื่อป้องกันการเกิดจุดตกต่ำและการสะสมของอากาศ
ข้อผิดพลาดของระบบท่อที่ทำให้ Flush ล้มเหลว
- เดินท่อผิดทิศทางความลาดเอียง โดยควรลาดขึ้นไปยัง Reservoir ไม่ใช่ลาดลง
- ใช้ข้องอ 90 องศาที่แคบเกินไป แทนการโค้งแบบค่อยเป็นค่อยไป
- ใช้ท่อขนาดเล็กเกินไป ทำให้เกิดข้อจำกัดการไหล
- มี Air Pocket เนื่องจากการระบายอากาศไม่เหมาะสม โดยเฉพาะในปั๊มแนวตั้ง
- ท่อพับ งอ บีบตัว หรือเสียหาย
อากาศในระบบเป็นปัญหาสำคัญ โดยเฉพาะในช่วงเริ่มเดินเครื่อง ดังนั้นควรระบายอากาศออกจากวงจรท่อก่อนเริ่มใช้งาน โดยเฉพาะระบบของปั๊มแนวตั้ง
วิธีตรวจสอบระบบท่อ
ตรวจสอบตลอดแนวจาก Seal ไปยัง Reservoir ดังนี้
- ตรวจสอบความลาดเอียงอย่างต่อเนื่อง ไม่ควรมีจุดแอ่ง จุดราบ หรือความลาดย้อนกลับ
- ตรวจสอบท่อพับงอ โค้งแคบ หรือส่วนที่ถูกบีบอัด
- ตรวจสอบว่าข้อต่อทุกจุดแน่นและไม่มีการรั่ว
- ตรวจสอบว่ามี Vent ที่จุดสูงและสามารถทำงานได้
- ตรวจสอบว่าขนาดท่อตลอดทั้งระบบเป็นไปตามข้อกำหนด
ข้อจำกัดการไหลแม้เพียงจุดเดียวก็สามารถลดอัตราการไหลได้มากพอที่จะทำให้เกิดปัญหากับ Mechanical Seal
8.การแก้ไขปัญหาของ API Flush Plan แต่ละประเภท
Flush Plan แต่ละชนิดมีรูปแบบและสาเหตุของความเสียหายที่แตกต่างกัน การเข้าใจจุดที่ควรตรวจสอบจะช่วยให้วิเคราะห์ปัญหาได้รวดเร็วยิ่งขึ้น
API Plan 11: ปัญหาของระบบ Internal Recirculation
Plan 11 เป็นระบบที่พบได้บ่อย โดยนำของเหลวจากด้าน Discharge ของปั๊ม ผ่าน Orifice แล้วส่งเข้าสู่ Seal Chamber
ปัญหาที่พบบ่อย ได้แก่
- Orifice อุดตัน โดยสามารถตรวจสอบจากการเปรียบเทียบอุณหภูมิทั้งสองด้านของ Orifice
- Differential Pressure ไม่เพียงพอระหว่างด้าน Discharge และ Seal Chamber
- ของเหลวจากกระบวนการสกปรกและปนเปื้อนบริเวณซีล
- สับสนระหว่างจุดต่อ Drain และ Flush ซึ่งมีหน้าที่แตกต่างกัน
หลังจากของเหลว Flush เข้าสู่บริเวณซีลแล้ว ของเหลวจะผ่านซีลและไหลกลับเข้าสู่ปั๊มผ่าน Throat Bushing ส่วนจุดต่อ Drain ใช้สำหรับด้านที่สัมผัสกับบรรยากาศ ไม่ใช่ด้าน Process
API Plan 32: ปัญหาของระบบ External Flush
Plan 32 ใช้ของเหลวสะอาดจากแหล่งภายนอก เหมาะสำหรับกระบวนการที่ของเหลวสกปรก แต่มีปัญหาที่อาจเกิดขึ้น ได้แก่
- ความดันจากแหล่งจ่ายไม่เพียงพอ โดยต้องสูงกว่าความดันใน Stuffing Box อย่างน้อย 15 psi
- จำกัดการไหลขณะ Standby เพื่อลดการใช้ของเหลว ซึ่งอาจทำให้เกิดปัญหาเมื่อเริ่มเดินเครื่อง
- มีตะกอนแร่สะสมใน Valve ควบคุมการไหล
- ไม่สามารถควบคุมอุณหภูมิได้อย่างเพียงพอ
การลดอัตราการไหลในปั๊มที่อยู่ในสภาวะ Hot Standby เพื่อประหยัดน้ำ อาจทำให้เกิดการปนเปื้อนและการกัดกร่อน เมื่อเริ่มเดินปั๊ม Mechanical Seal อาจเสียหายอย่างรวดเร็ว
API Plan 52/53: ปัญหาของระบบ Dual Seal
ระบบ Dual Seal ที่ใช้ Buffer Fluid หรือ Barrier Fluid มีความซับซ้อนมากขึ้น ปัญหาที่อาจพบ ได้แก่
- Barrier Fluid เสื่อมสภาพหรือเกิดการปนเปื้อนตามระยะเวลา
- การควบคุมความดันไม่ถูกต้อง โดย Plan 53 ต้องรักษาความดันให้สูงกว่าความดันใน Seal Chamber
- ความดันของระบบจ่าย Nitrogen ลดลง
- ระบบเกิดการรั่ว ทำให้ Process Fluid ปนเปื้อนเข้าสู่ Barrier Fluid
- ไม่เปลี่ยนของเหลวหลังจากเกิด Seal Failure
ไม่ควรนำ Barrier Fluid เดิมกลับมาใช้หลังจากเกิดความเสียหายของ Seal เนื่องจากสิ่งปนเปื้อนยังคงอยู่และอาจทำให้ซีลชุดใหม่เสียหายได้ ควรทำความสะอาดระบบทั้งหมด ทั้ง Reservoir และระบบท่อ ก่อนเติมของเหลวใหม่
ปัญหาส่วนใหญ่ของระบบ Mechanical Seal Flush สามารถสรุปได้เป็น 4 ปัจจัยหลัก ได้แก่
- Pressure — ความดัน
- Flow — อัตราการไหล
- Contamination — การปนเปื้อน
- Temperature — อุณหภูมิ
หากสามารถควบคุมทั้ง 4 ปัจจัยนี้ได้อย่างเหมาะสม Mechanical Seal ก็จะมีอายุการใช้งานยาวนานขึ้นอย่างมาก
แนวทางพื้นฐานที่ควรปฏิบัติ ได้แก่
- ตรวจสอบ Gauge เป็นประจำทุกวัน
- ตรวจสอบแนวเดินท่อและสภาพของระบบ Flush
- สังเกตสัญญาณเตือนก่อนที่จะกลายเป็นความเสียหาย
- เมื่อ Seal เสียหาย ควรวิเคราะห์หาสาเหตุที่แท้จริง
- ไม่ควรแก้ปัญหาด้วยการเปลี่ยน Seal เพียงอย่างเดียวโดยไม่ตรวจสอบระบบสนับสนุน
Mechanical Seal กำลังส่งสัญญาณบอกเราถึงความผิดปกติอยู่เสมอ สิ่งสำคัญคือเราต้องรู้วิธีสังเกต วิเคราะห์ และรับฟังสัญญาณเหล่านั้นอย่างถูกต้อง
สรุปการตรวจสอบ
ตรวจสอบ Mechanical seal face
Rotating Face + Stationary Face
↓
เกิด Thin Lubricating Film ระหว่างผิวสัมผัส
↓
ลด Friction & Wear
↓
ควบคุมการไหลของของเหลว
↓
ลดการรั่วไหล (Leakage Prevention)
Mechanical Seal เสียเพราะอะไร
Lubrication ไม่เพียงพอ / Contamination / Misalignment / Installation ผิด / เลือก Seal ผิด
↓
ความร้อน + แรงเสียดทาน + การสึกหรอ + การเสียรูป
↓
Seal Leakage
↓
Mechanical Seal Failure
ทำตามขั้นตอน
ตรวจสอบการรั่วไหล → ตรวจสอบการติดตั้ง → ตรวจสอบ Alignment → ตรวจสอบ Operating Conditions → ตรวจสอบ Dry Running → ตรวจสอบ Material Compatibility → ตรวจสอบ Vibration และ Bearing
ดังนั้น การแก้ปัญหา Mechanical Seal ที่ดีที่สุดคือ ไม่รอให้ซีลรั่วแล้วจึงเปลี่ยน แต่ต้องตรวจสอบสภาพและหาสัญญาณความผิดปกติตั้งแต่ระยะเริ่มต้นเกิดความเสียหาย