ส่วนประกอบภายใน PSA ในโรงกลั่นและปิโตรเคมี
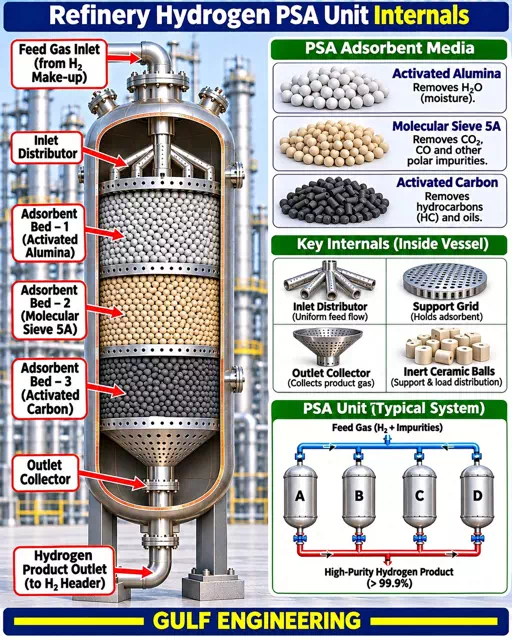
ถังดูดซับ (Adsorber Vessel) ของหน่วย PSA (Pressure Swing Adsorption) ในโรงกลั่น ใช้ทำไฮโดรเจนให้บริสุทธิ์ โดยก๊าซป้อน (H₂ + สิ่งเจือปน) ไหลผ่านชั้นตัวดูดซับหลายชั้นเพื่อกำจัดสิ่งเจือปน จนได้ไฮโดรเจนความบริสุทธิ์สูงกว่า 99.9%
- Feed Gas Inlet: ทางเข้าก๊าซป้อนจากแหล่งไฮโดรเจนเสริม (H₂ Make-up)
- Inlet Distributor: กระจายก๊าซเข้าสู่ถังอย่างสม่ำเสมอ
- Adsorbent Bed 1 – Activated Alumina: ดูดซับความชื้น (H₂O)
- Adsorbent Bed 2 – Molecular Sieve 5A: ดูดซับ CO₂, CO และสิ่งเจือปนมีขั้วอื่น ๆ
- Adsorbent Bed 3 – Activated Carbon: ดูดซับไฮโดรคาร์บอน (HC) และน้ำมัน
- Support Grid / Inert Ceramic Balls: ตะแกรงรองรับชั้นตัวดูดซับ และลูกเซรามิกเฉื่อยช่วยรองรับและกระจายน้ำหนัก
- Outlet Collector: รวบรวมก๊าซผลิตภัณฑ์ออกจากก้นถัง
- Hydrogen Product Outlet: ส่งไฮโดรเจนบริสุทธิ์ไปยัง H₂ Header
- PSA Unit (Typical System): ระบบทั่วไปใช้ถังหลายใบ (A, B, C, D) สลับกันทำงาน ทั้งขั้นดูดซับและขั้นคายตัวดูดซับ เพื่อให้ผลิตไฮโดรเจนได้ต่อเนื่อง
PSA (Pressure Swing Adsorption หรือการดูดซับแบบสลับความดัน) ในโรงกลั่นน้ำมันหรือโรงงานปิโตรเคมี คือเทคโนโลยีที่ใช้สำหรับ “ทำให้ก๊าซมีความบริสุทธิ์สูงขึ้น” (ไม่ใช่การทำความสะอาดคราบสกปรกทางกายภาพ) โดยเฉพาะการแยกและทำให้ก๊าซไฮโดรเจน (H₂) มีความบริสุทธิ์สูง เพื่อนำกลับไปใช้ในกระบวนการผลิต เช่น หน่วยไฮโดรเทรตติ้ง (Hydrotreating) หรือหน่วยไฮโดรแคร็กกิ้ง (Hydrocracking)
หลักการทำงานของระบบ PSA ในโรงกลั่น
- การดูดซับภายใต้ความดันสูง (Adsorption): ส่วนผสมของก๊าซ (เช่น ก๊าซผสมจากหน่วยปฏิรูปไอน้ำหรือ Steam Methane Reforming) จะถูกอัดผ่านถังบรรจุวัสดุดูดซับ (Adsorbent เช่น ซีโอไลท์ หรือถ่านกัมมันต์) ซึ่งจะจับก๊าซที่ไม่ต้องการไว้ เช่น คาร์บอนไดออกไซด์ (CO₂), มีเทน (CH₄), คาร์บอนมอนอกไซด์ (CO) และน้ำ
- การปล่อยก๊าซบริสุทธิ์: ก๊าซไฮโดรเจนที่ไม่ถูกดูดซับจะไหลผ่านออกไปได้ก๊าซไฮโดรเจนที่มีความบริสุทธิ์สูงมาก (อาจสูงถึง 99.9% ขึ้นไป)
- การลดความดันเพื่อฟื้นฟูสภาพ (Desorption / Swing): เมื่อตัวดูดซับอิ่มตัว ระบบจะลดความดันลงเพื่อคายก๊าซที่ถูกดูดซับไว้ออกมาทิ้งหรือนำไปใช้เป็นเชื้อเพลิงในโรงกลั่น จากนั้นจึงปรับความดันกลับมาใช้งานใหม่สลับกันไปมาระหว่างหลายถัง
การทำงานของระบบ PSA (Pressure Swing Adsorption) จะทำงานเป็นวัฏจักรต่อเนื่องกัน โดยอาศัยหลักการที่ว่า “สารดูดซับจะจับก๊าซสิ่งเจือปนได้ดีในความดันสูง และจะคลายก๊าซนั้นออกเมื่อความดันลดต่ำลง”
เนื่องจากแต่ละถังต้องมีช่วงเวลาพักเพื่อคายก๊าซ ระบบ PSA ในโรงกลั่นจึงมักใช้ถังบรรจุสารดูดซับอย่างน้อย 4–12 ถัง ทำงานสลับลำดับกัน (Swing) เพื่อให้สามารถผลิตก๊าซไฮโดรเจนบริสุทธิ์ออกมาได้อย่างต่อเนื่อง 24 ชั่วโมง
4 ขั้นตอนหลักในวัฏจักร PSA
[1. Adsorption] –> [2. Depressurization] –> [3. Purging] –> [4. Repressurization]
(ความดันสูงมาก) (ลดความดันลงมา) (ล้างสิ่งเจือปน) (เพิ่มความดันกลับ)
1.การดูดซับด้วยความดันสูง (Adsorption / Feed Phase)
- ก๊าซผสมดิบ (Feed Gas) ที่มีไฮโดรเจนและสิ่งเจือปน (เช่น มีเทน, CO, CO₂, ไนโตรเจน) จะถูกจ่ายเข้าสู่ถังที่ 1 ภายใต้ความดันสูง (ประมาณ 10–40 bar)
- สารดูดซับภายในถัง (เช่น Molecular Sieve, Activated Carbon) จะดักจับโมเลกุลของสิ่งเจือปนเอาไว้ทั้งหมด
- ก๊าซไฮโดรเจน (H₂) ซึ่งมีโมเลกุลขนาดเล็กและไม่ถูกดูดซับ จะไหลทะลุผ่านขึ้นไปทางด้านบนของถัง ออกไปเป็น ก๊าซไฮโดรเจนบริสุทธิ์ (99.9%+) ส่งเข้าสู่กระบวนการของโรงกลั่นทันที
2.การลดความดันเพื่อคลายสาร (Depressurization / Regeneration)
- เมื่อสารดูดซับในถังที่ 1 เริ่มอิ่มตัว (จับสิ่งเจือปนจนเต็ม) ระบบจะปิดวาล์วก๊าซดิบ และสลับไปให้ถังถัดไปทำหน้าที่ดูดซับแทน
- จากนั้น ถังที่ 1 จะทำการลดความดันลงอย่างรวดเร็วจนเกือบเท่าความดันบรรยากาศ การลดความดันนี้จะทำให้สิ่งเจือปนที่เคยเกาะอยู่กับสารดูดซับ หลุดลอย (Desorb) ออกมาจากตัวมัน
3.การล้างทำความสะอาดสารดูดซับ (Purging / Rinse)
- เพื่อให้สารดูดซับสะอาดที่สุด ระบบจะแบ่งก๊าซไฮโดรเจนบริสุทธิ์ส่วนหนึ่งจากถังอื่นที่กำลังทำงานอยู่มาไหลย้อนทิศทาง (Counter-current) เข้าล้างถังที่ 1
- ก๊าซไฮโดรเจนจะช่วยกวาดและไล่ก๊าซสิ่งเจือปนที่ตกค้างอยู่ออกจากถังไปจนหมด ก๊าซที่ถูกขับออกในช่วงนี้เรียกว่า Tail Gas (มักจะถูกส่งไปเป็นก๊าซเชื้อเพลิงเผาในเตาต้มของโรงกลั่น)
4.การเพิ่มความดันกลับเพื่อเริ่มใหม่ (Re-pressurization)
- เมื่อสารดูดซับสะอาดแล้ว ระบบจะทำการปิดวาล์วทางออกและจ่ายก๊าซเพิ่มความดันกลับเข้าไปในถังที่ 1 ให้สูงเท่ากับความดันใช้งานในขั้นตอนแรกอีกครั้ง
- เมื่อความดันถึงจุดที่กำหนด ถังที่ 1 ก็จะพร้อมกลับไปวนลูปทำหน้าที่ใน ขั้นตอนที่ 1 (Adsorption) สลับกับถังอื่น ๆ ต่อไปเป็นวงกลม
การตรวจสอบการทำงานของระบบ PSA (Pressure Swing Adsorption) ในโรงกลั่นน้ำมัน จะมุ่งเน้นไปที่การประเมิน “ประสิทธิภาพการแยกก๊าซ” และ “ความสมบูรณ์ของระบบวาล์วอัตโนมัติ” เนื่องจากระบบนี้ต้องเปลี่ยนขั้นตอนควบคุม (Sequence) และรับแรงดันขึ้น-ลงอยู่ตลอดเวลา
ผู้ปฏิบัติงานจะตรวจสอบการทำงานผ่าน 3 ส่วนหลัก ดังนี้
1.การตรวจสอบผ่านระบบควบคุม (DCS / Online Monitoring)
เป็นด่านแรกที่ต้องเฝ้าระวังตลอด 24 ชั่วโมง โดยดูจากสัญญาณเครื่องมือวัด (Instruments)
- ความบริสุทธิ์ของก๊าซไฮโดรเจนขาออก (H₂ Purity Analyzer): ตรวจสอบว่าได้ค่าตามเป้าหมายหรือไม่ (ปกติ >99.9%) หากความบริสุทธิ์เริ่มตก แสดงว่าสารดูดซับเริ่มเสื่อมสภาพ หรือรอบการทำงาน (Cycle Time) นานเกินไป
- การสูญเสียความดัน (Pressure Drop / Δ P Across Bed): ตรวจสอบความดันแตกต่างระหว่างด้านล่างและด้านบนของถังดูดซับ หากค่า Δ P สูงเกินไป แสดงว่าเม็ดสารดูดซับอาจแตกหัก ยุบตัว หรือมีสิ่งสกปรก เช่น ละอองน้ำมัน (Oil Carryover) เข้าไปอุดตัน
- กราฟวัฏจักรความดัน (Pressure Profile / Trend): ตรวจสอบดูว่า กราฟการขึ้นและลงของความดันในแต่ละถังเป็นไปตามเส้นมาตรฐาน (Standard Sequence) หรือไม่ หากมีถังใดความดันขึ้นช้าหรือตกเร็วเกินไป แสดงว่ามีวาล์วรั่วภายในระบบ
- อัตราการไหลและองค์ประกอบของก๊าซหาง (Tail Gas Flow & Composition): เฝ้าระวังปริมาณก๊าซที่คายออกมา เพื่อคำนวณหาค่า Hydrogen Recovery (ร้อยละของไฮโดรเจนที่กู้คืนได้)
2.การตรวจสอบการทำงานของระบบวาล์วสลับ (Switching Valves Inspection)
วาล์วอัตโนมัติ (Control/Switching Valves) เป็นหัวใจสำคัญที่ต้องเปิด-ปิดนับแสนครั้งต่อปี ปัญหาที่มักพบคือ “วาล์วรั่วภายใน (Internal Leakage)” ซึ่งตรวจสอบได้ดังนี้:
- การตรวจวัดอุณหภูมิผิวท่อ (Temperature Profiling): ใช้กล้องถ่ายภาพความร้อน (Thermal Imager) หรือปืนยิงอินฟราเรด ตรวจเช็กท่อหลังวาล์วที่ปิดอยู่ หากพบว่าท่อนั้นร้อนหรือเย็นผิดปกติ แสดงว่ามีก๊าซรั่วซึมผ่านวาล์วตัวนั้น
- การตรวจวัดเสียงสะท้อน (Acoustic Emission Testing): ใช้เครื่องตรวจจับคลื่นเสียงความถี่สูง (Ultrasonic) แนบที่ตัววาล์วขณะปิด หากมีก๊าซไหลผ่านร่องวาล์วจะเกิดเสียงความถี่เฉพาะที่เครื่องสามารถตรวจจับได้
- การตรวจสอบเวลาในการตอบสนอง (Valve Travel/Response Time): ดูจากระบบ DCS ว่าวาล์วเปิดหรือปิดได้สนิทภายในเวลาที่กำหนด (ปกติไม่กี่วินาที) หรือไม่ หากช้าเกินไปอาจเกิดจากระบบลมควบคุม (Instrument Air) หรือหัวขับวาล์ว (Actuator) มีปัญหา
3.การตรวจสอบความสมบูรณ์ทางกายภาพและการบำรุงรักษา (Physical & Maintenance Check)
- การตรวจเช็กสารปนเปื้อนในก๊าซดิบ (Feed Gas Quality): ต้องตรวจสอบว่าหน่วยแยกของเหลว (Knock-out Drum หรือ Coalescing Filter) ทางด้านหน้า ทำงานได้ดี ไม่มีน้ำมัน (Hydrocarbon Liquid) หรือน้ำ หลุดรอดเข้ามาในถัง PSA เพราะสารเหล่านี้จะเคลือบผิวสารดูดซับอย่างถาวร (Poisoning)
- การวิเคราะห์ฝุ่นสารดูดซับ (Dust Checking): ตรวจเช็กที่ตัวกรองก๊าซขาออก (Product Filter) หากพบฝุ่นหรือเศษเม็ดสารดูดซับสีขาว/ดำในปริมาณมาก แสดงว่าสารดูดซับภายในถังเริ่มแตกหักเสียหายจากแรงกระแทกของความดัน (Pressure Shocks)
สรุปสัญญาณเตือนที่ต้องรีบแก้ไข (Troubleshooting Signals)
- H₂ Purity ตก + Δ P ปกติ à วาล์วสลับบางตัวอาจรั่วภายใน หรือสารดูดซับหมดอายุตามรอบ
- Δ P สูงขึ้นเรื่อย ๆ à เม็ดสารดูดซับแตก/ยุบตัว หรือมีของเหลวปนเข้ามาอุดตัน
- มีเสียงดังกระแทก (Chattering/Banging) ในระบบท่อ à การตั้งค่าการเพิ่ม/ลดความดัน (Re-pressurization Rate) เร็วเกินไป เสี่ยงทำให้สารดูดซับพัง
การดูแลและบำรุงรักษาระบบ PSA (Pressure Swing Adsorption) ในโรงกลั่นน้ำมัน จะเน้นหนักไปที่ “การป้องกันสารดูดซับไม่ให้เสื่อมสภาพ (Adsorbent Protection)” และ “การรักษาความสมบูรณ์ของระบบวาล์วสลับความดัน (Switching Valves)” เนื่องจากระบบนี้เป็นแบบ Static (ไม่มีชิ้นส่วนหมุนวนขนาดใหญ่เหมือนคอมเพรสเซอร์) แต่ต้องทนต่อแรงเค้นจากการเปลี่ยนความดันขึ้น-ลงตลอดเวลา
กลยุทธ์การบำรุงรักษาแบ่งออกเป็น 3 ระดับ ดังนี้
1.การดูแลและบำรุงรักษาเชิงป้องกันรายวัน/รายสัปดาห์ (Routine PM)
เป็นการตรวจสอบโดยผู้ปฏิบัติงาน (Operator) เพื่อดักจับสิ่งผิดปกติก่อนจะบานปลาย
- การระบายของเหลว (Draining Liquids): ตรวจสอบและเดรนน้ำหรือไฮโดรคาร์บอนเหลวออกจากถังแยกส่วนหน้า (Feed Knock-out Drum / Coalescing Filter) อย่างสม่ำเสมอ ห้ามให้ของเหลวหลุดเข้าถัง PSA เด็ดขาด เพราะจะทำให้สารดูดซับพังทันที
- การตรวจเช็กระบบลมควบคุม (Instrument Air Quality): ตรวจสอบระบบดรายเออร์ของลมควบคุม วาล์วสลับความดันทุกตัวขับเคลื่อนด้วยลม หากลมชื้นหรือมีน้ำมันปน วาล์วจะทำงานสะดุดหรือตอบสนองช้า
- การตรวจสอบอุณหภูมิก๊าซขาเข้า (Feed Temperature): ควบคุมอุณหภูมิก๊าซดิบให้อยู่ในเกณฑ์มาตรฐาน (ส่วนใหญ่ไม่เกิน 40-50°C) หากร้อนเกินไป ประสิทธิภาพการดูดซับสารปนเปื้อนจะลดลงอย่างมาก
- บันทึกค่า Δ P (Differential Pressure): ทำ Trend Monitor ดูแนวโน้มความดันแตกต่างของแต่ละถัง หากพบว่าถังใดถังหนึ่งมีค่า Δ P สูงขึ้นอย่างผิดปกติ แสดงว่าเริ่มมีการอุดตันหรือสารดูดซับยุบตัวในถังนั้น
2.การบำรุงรักษาตามรอบเวลาและการหยุดซ่อม (Scheduled Maintenance / Turnaround)
เมื่อถึงรอบหยุดซ่อมบำรุงใหญ่ (Turnaround) หรือรอบการทดสอบประจำปี จะมีกิจกรรมหลัก ๆ ดังนี้
การดูแลระบบวาล์ว(Valve Maintenance)
- การเปลี่ยนชุดซีลและปะเก็น (Soft Parts Replacement): วาล์วสลับของ PSA เปิด-ปิดบ่อยมาก ซีลภายใน (Seat/Seal) จะสึกหรอตามจำนวนครั้ง ต้องเปลี่ยนตามอายุการใช้งานเพื่อป้องกันการรั่วภายใน (Internal Leak)
- การทดสอบการรั่วไหล (Leak Test): ทำการทดสอบความแน่นสนิทของวาล์ว (Seat Tightness Test) ก่อนเดินเครื่องกลับเข้าไปใหม่
การตรวจสอบสารดูดซับภายในถัง (Adsorbent Bed Inspection)
- การตรวจวัดการทรุดตัว (Bed Settling Check): เปิดฝาด้านบนถัง (Manway) เพื่อตรวจวัดระดับผิวหน้าของสารดูดซับว่ายุบตัวลงไปเกินค่ามาตรฐานหรือไม่ หากยุบตัวมากต้องเติมสารดูดซับเพิ่ม (Topping up) เพื่อป้องกันไม่ให้ก๊าซไหลผ่านเป็นช่อง (Channeling)
- การตรวจสอบตัวกระจายก๊าซ (Gas Distributors / Screen): ตรวจเช็กตะแกรงและแผ่นกระจายก๊าซที่อยู่ด้านบนและด้านล่างของถัง ว่าไม่มีการบิดเบี้ยว รั่ว หรือฉีกขาด ซึ่งอาจทำให้เม็ดสารดูดซับหลุดลอดออกไปนอกถังได้
- การเปลี่ยนตัวกรองดักฝุ่น (Product Filter Elements): เปลี่ยนไส้กรองก๊าซไฮโดรเจนขาออก (Final Filter) ซึ่งทำหน้าที่ดักจับฝุ่นที่เกิดจากการเสียดสีกันเองของเม็ดสารดูดซับ
3.การยืดอายุการใช้งานสารดูดซับ (Adsorbent Life Extension)
สารดูดซับในโรงกลั่นมักมีราคาแพงและมีปริมาณมาก (อายุการใช้งานปกติอยู่ที่ 8–15 ปี) การบำรุงรักษาที่ดีจะช่วยยืดอายุได้โดย
- หลีกเลี่ยง Pressure Shock: ในขั้นตอนการเพิ่มความดัน (Re-pressurization) ต้องควบคุมอัตราการเพิ่มความดันให้ค่อยเป็นค่อยไปตามที่โปรแกรมตั้งไว้ การเพิ่มความดันเร็วเกินไปจะทำให้เม็ดสารดูดซับกระแทกกันจนแตกเป็นผงละเอียด
- การฟื้นฟูสภาพด้วยความร้อน (Thermal Regeneration / Out-of-service Baking): หากสารดูดซับปนเปื้อนสารไฮโดรเจนซัลไฟด์ (H₂S) หรือไฮโดรคาร์บอนหนักในปริมาณเล็กน้อย จนประสิทธิภาพตกลงเรื่อย ๆ ในบางระบบสามารถทำความสะอาดใหญ่ได้ด้วยการฉีดก๊าซร้อน (เช่น ไนโตรเจนร้อน) เข้าไปไล่สารปนเปื้อนฝังลึกออก เพื่อฟื้นฟูประสิทธิภาพกลับคืนมาโดยไม่ต้องเปลี่ยนสารใหม่ทั้งหมด