สไลด์วาล์วในโรงกลั่นน้ำมัน
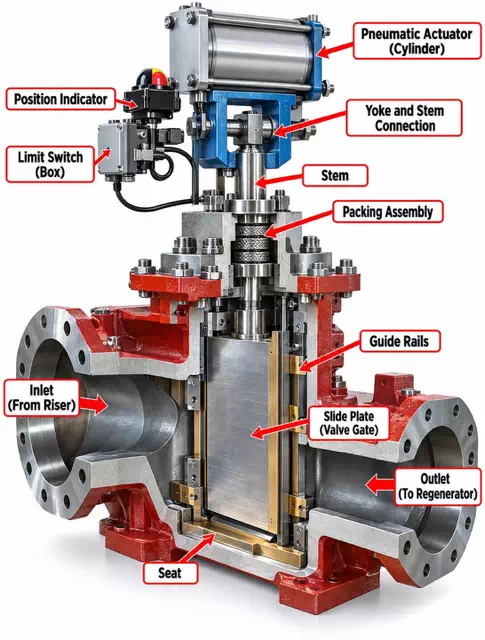
รูปวาล์วชนิดสไลด์เพลต (Slide Valve) ที่ขับด้วยกระบอกลม
ป้ายทางเข้า “From Riser” และทางออก “To Regenerator” บ่งชี้ว่าใช้ในหน่วย FCC ของโรงกลั่น เพื่อควบคุมการไหลของตัวเร่งปฏิกิริยา
- Pneumatic Actuator (Cylinder): กระบอกลมขับเคลื่อนวาล์ว
- Position Indicator และ Limit Switch (Box): ตัวแสดงตำแหน่งและสวิตช์จำกัดระยะ
- Yoke and Stem Connection: โครงยึดและจุดเชื่อมกับก้านวาล์ว
- Stem และ Packing Assembly: ก้านวาล์วและชุดซีลกันรั่ว
- Slide Plate (Valve Gate): แผ่นสไลด์ที่เลื่อนเพื่อปรับพื้นที่ทางไหล
- Guide Rails และ Seat: รางนำแผ่นสไลด์ และบ่านั่ง
- Inlet (From Riser) / Outlet (To Regenerator): ทางเข้า / ทางออก
สไลด์วาล์ว (Slide Valve หรือ Sliding Gate Valve) สำหรับโรงกลั่นน้ำมัน จัดเป็นวาล์วควบคุมชนิดพิเศษที่ใช้ในกระบวนการที่มีความรุนแรงสูง (Severe Service) โดยเฉพาะในหน่วย FCCU (Fluid Catalytic Cracking Unit) และหน่วย CCR (Continuous Catalyst Regeneration) ซึ่งทำหน้าที่ควบคุมการไหลของสารเร่งปฏิกิริยา (Catalyst) ที่มีลักษณะเป็นผงและมีความร้อนสูงมาก เนื่องจากผง Catalyst ในโรงกลั่นมีคุณสมบัติกัดเซาะรุนแรงคล้ายกับการพ่นทราย (Sandblasting) ตลอดเวลา สไลด์วาล์วในโรงกลั่นจึงได้รับการออกแบบทางวิศวกรรมให้มีความทนทานเป็นพิเศษ แตกต่างจากสไลด์วาล์วทั่วไปในอุตสาหกรรมแป้งหรือซีเมนต์
หน้าที่และตำแหน่งสำคัญในโรงกลั่น (FCCU Slide Valves)
ในหน่วย FCCU จะมีสไลด์วาล์วหลักอยู่ 3 จุด เพื่อควบคุมสมดุลความดันและการหมุนเวียนของ Catalyst
1.Regenerated Catalyst Slide Valve
- ทำหน้าที่ควบคุมการไหลของ Catalyst ร้อนที่ผ่านการฟื้นฟูแล้วจากห้อง Regenerator กลับเข้าสู่เตาปฏิกรณ์ (Reactor Riser)
- ช่วยควบคุมอัตราการป้อนสาร (Feed rate) และรักษาอุณหภูมิใน Reactor ให้คงที่ตามที่ต้องการ
2.Spent Catalyst Slide Valve- ทำหน้าที่ควบคุมการไหลของ Catalyst ที่ใช้แล้ว (มีคราบเขม่าเกาะ) จาก Reactor กลับไปยัง Regenerator เพื่อเผาไล่เขม่าออก
- รักษาระดับชั้น (Bed level) ของ Catalyst ใน Reactor/Stripper และรักษาส่วนต่างความดัน (Δ P) เพื่อป้องกันไม่ให้สารไฮโดรคาร์บอนไหลย้อนกลับเข้าไปในห้องเผาไหม้ ซึ่งเสี่ยงต่อการเกิดระเบิด
3.Flue Gas Slide Valve
- ทำหน้าที่ควบคุมความดันในห้อง Regenerator โดยการเปิด-ปิดเพื่อระบายก๊าซไอเสีย (Flue Gas) ไปยังระบบกู้คืนพลังงาน (Power Recovery) หรือหอบำบัดก๊าซ
คุณลักษณะทางวิศวกรรมของสไลด์วาล์วโรงกลั่น
- การป้องกันการกัดเซาะ (Erosion Resistance): โครงสร้างภายใน (Internals) ของวาล์วและตัวเรือน (Valve Body) จะต้องมีการบุฉนวนทนไฟ (Refractory Lining) และฉาบเคลือบผิวด้วยโลหะแข็งพิเศษ เช่น Stellite Overlay หรือวัสดุทนความร้อนและแรงเสียดสี เพื่อป้องกันการสึกหรอจากผง Catalyst
- รองรับอุณหภูมิและความดันสูง (High Temp/Pressure): ออกแบบมาสำหรับระบบที่มีอุณหภูมิการทำงานสูงมาก (มักเกินกว่า 500°C ถึง 700°C ขึ้นไป) โดยมีทั้งรูปแบบผนังร้อน (Hot Wall) และผนังเย็น (Cold Wall)
- ระบบขับเคลื่อนที่แม่นยำ (Actuation System): สไลด์วาล์วเหล่านี้มักทำงานร่วมกับหัวขับไฮดรอลิก (Hydraulic Actuator) และระบบควบคุมที่มีความแม่นยำและเสถียรภาพสูงมาก (Electro-Hydraulic Control) เพื่อตอบสนองต่อระบบความปลอดภัยของโรงกลั่นได้อย่างทันท่วงที
- รูปแบบบานลิ้น: มีทั้งแบบลิ้นเดี่ยว (Single Slide Gate) และลิ้นคู่ (Double Slide Gate / Double Disc) เพื่อการตัดขาดหรือควบคุมการไหลที่สมบูรณ์
แบรนด์ผู้ผลิตสไสลด์วาล์วระดับโลกที่นิยมใช้ในกระบวนการ FCCU ของโรงกลั่นน้ำมัน ได้แก่ TapcoEnpro เป็นต้น
คุณลักษณะพิเศษของสไลด์วาล์วสำหรับโรงกลั่น (โดยเฉพาะในหน่วย FCCU) แตกต่างจากวาล์วอุตสาหกรรมทั่วไปอย่างสิ้นเชิง เนื่องจากต้องทำงานในสภาวะวิกฤตที่รวมเอา “ความร้อนสูง + แรงดัน + การกัดเซาะรุนแรง” ไว้ด้วยกัน โดยมีลักษณะพิเศษทางวิศวกรรมที่สำคัญดังนี้
1. โครงสร้างและการป้องกันการกัดเซาะขั้นสูง (Advanced Erosion Protection) เนื่องจากผงสารเร่งปฏิกิริยา (Catalyst) มีความแข็งและวิ่งด้วยความเร็วสูงชะล้างผิววาล์วตลอดเวลา วาล์วจึงต้องมีเกราะป้องกัน:
- การบุคอนกรีตทนไฟและทนสึก (Refractory Lining): ภายในตัวเรือนวาล์ว (Valve Body) จะถูกบุด้วยสารหุ้มทนไฟหนาพิเศษ เพื่อปกป้องโลหะที่เป็นโครงสร้างหลักไม่ให้สัมผัสกับความร้อนและการกัดเซาะโดยตรง
- การเคลือบผิวแข็ง (Hardfacing / Stellite Overlay): บริเวณบานลิ้น (Gate) และบ่ารองวาล์ว (Guides/Seats) ซึ่งเป็นจุดที่มีการเสียดสีสูง จะได้รับการเชื่อมพอกผิวด้วยโลหะผสมพิเศษ เช่น Stellite หรือโลหะกลุ่ม Cobalt-Chromium เพื่อเพิ่มความแข็งและความทนทานต่อการขูดขีดในอุณหภูมิสูง
2. การออกแบบเพื่อรองรับอุณหภูมิสุดขั้ว (Thermal Management)
อุณหภูมิในกระบวนการกลั่น FCCU สูงถึง 500°C – 760°C วาล์วจึงต้องมีโครงสร้างที่จัดการกับความร้อนได้ดี:
- ระบบผนังเย็น (Cold Wall Design): เป็นลักษณะเด่นที่นิยมใช้ โดยตัวเรือนด้านนอกของวาล์วจะมีอุณหภูมิค่อนข้างต่ำ (ประมาณ 150°C – 250°C) เนื่องจากมีการบุฉนวนกันความร้อนไว้ด้านในอย่างหนา ทำให้เนื้อโลหะภายนอกไม่ต้องรับความร้อนสูงเกินไป ช่วยลดการขยายตัวและคงรูปทรงได้ดี
- ระยะเผื่อการขยายตัว (Thermal Expansion Allowances): ชิ้นส่วนเคลื่อนที่ภายใน (เช่น ลิ้นวาล์วและก้านวาล์ว) จะถูกคำนวณระยะห่าง (Clearance) ไว้อย่างแม่นยำ เพื่อไม่ให้วาล์วเกิดอาการ “ติดขัด” (Jamming) เมื่อโลหะขยายตัวเมื่อเจอความร้อนสูง
3. ระบบซีลและระบบไล่ผงสารเคมี (Purge & Sealing System)
เพื่อป้องกันไม่ให้ผง Catalyst เล็ดลอดเข้าไปสะสมในกล่องบรรจุตัวซีลหรือส่วนกลไกขับเคลื่อน:
- ระบบ Stuffing Box Purge: มีการจ่ายก๊าซเฉื่อย เช่น ก๊าซไนโตรเจน (Nitrogen) หรือไอน้ำ (Steam) อัดเข้าไปในบริเวณก้านวาล์วอย่างต่อเนื่อง เพื่อสร้างความดันที่สูงกว่าภายในเส้นท่อ ช่วย “เป่าไล่” ไม่ให้ผง Catalyst หลุดรอดออกมาด้านนอกและทำลายซีลก้านวาล์ว
4. ระบบขับเคลื่อนไฮดรอลิกที่มีความแม่นยำและเสถียรภาพสูง (Electro-Hydraulic Actuation)
วาล์วตัวนี้ทำหน้าที่เป็นหัวใจในการควบคุมความปลอดภัยและความดันของระบบกลั่น:
- แรงบิดและความเร็วสูง: นิยมใช้หัวขับระบบไฮดรอลิก (Hydraulic Actuator) เพราะให้กำลังมหาศาลในการเอาชนะแรงเสียดทานจากผงเคมี
- การควบคุมระดับมิลลิเมตร: ทำงานร่วมกับระบบควบคุมอิเล็กทรอนิกส์ที่ละเอียดสูง สามารถขยับแผ่นลิ้นเปิด-ปิดทีละน้อยได้อย่างแม่นยำเพื่อคุมอัตราการไหล
- ระบบความปลอดภัยวิกฤต (Fail-Safe Action): มีระบบสะสมพลังงานสำรอง (เช่น Hydraulic Accumulators) เพื่อสั่งการให้วาล์วเปิดสุดหรือปิดสนิททันทีเมื่อเกิดเหตุฉุกเฉิน (Emergency Shutdown – ESD) แม้ระบบไฟฟ้าของโรงกลั่นจะดับก็ตาม
5. การออกแบบบานลิ้นแบบตัดเฉือน (Self-Cleaning Gate Design)
- รูปทรงของแผ่นลิ้น (Gate Blade) มักถูกออกแบบให้มีลักษณะลาดเอียงหรือมีความคมในระดับหนึ่ง เพื่อให้ในขณะที่วาล์วเคลื่อนที่ปิด แผ่นลิ้นจะทำหน้าที่ “เฉือนและกวาด“ ผง Catalyst ที่ตกค้างอยู่บนบ่ารองวาล์วออกไปในตัว ช่วยให้วาล์วปิดได้สนิทและลดการติดขัด
ลักษณะพิเศษเหล่านี้ช่วยให้โรงกลั่นเดินเครื่องได้อย่างต่อเนื่องยาวนาน (มักกำหนดให้ทำงานต่อเนื่องได้ 3-5 ปีโดยไม่ต้องหยุดซ่อม)
สไลด์วาล์วสำหรับโรงกลั่น โดยเฉพาะในหน่วย FCCU ถือเป็นอุปกรณ์ระดับ “วิกฤต” (Critical Equipment) ที่ส่งผลต่อความคุ้มค่าทางเศรษฐกิจและความปลอดภัยของโรงกลั่นโดยตรง ประโยชน์สำคัญของการเลือกใช้และออกแบบสไลด์วาล์วชนิดพิเศษนี้ มีดังนี้
1. เพิ่มประสิทธิภาพและกำไรสูงสุดให้กับโรงกลั่น (Maximizing Refinery Yield)
- ควบคุมปฏิกิริยาเคมีได้อย่างแม่นยำ: วาล์วสามารถปรับอัตราการหมุนเวียนของสารเร่งปฏิกิริยา (Catalyst Flow Rate) ได้อย่างละเอียดในระดับมิลลิเมตร ส่งผลให้การควบคุมอุณหภูมิและความดันในเตาปฏิกรณ์ (Reactor) มีความนิ่งสูง ช่วยให้กระบวนการเปลี่ยนน้ำมันดิบหนักให้เป็นน้ำมันมูลค่าสูง (เช่น แก๊สโซลีน และดีเซล) ได้ปริมาณมากที่สุดตามเป้าหมาย
2. ยืดอายุการเดินเครื่องโรงกลั่นได้ยาวนาน (Extended Run Length / Campaign Life)
- ลดการหยุดซ่อมนอกแผน (Unplanned Shutdowns): ด้วยลักษณะพิเศษที่ทนต่อการกัดเซาะของผง Catalyst และทนความร้อนสูงกว่า 700°C วาล์วชนิดนี้จึงถูกออกแบบมาให้ทำงานได้ต่อเนื่อง ยาวนานถึง 4–5 ปี โดยไม่ต้องหยุดกระบวนการผลิตเพื่อซ่อมบำรุง ซึ่งการหยุดโรงกลั่นแต่ละครั้งมีความสูญเสียทางรายได้มหาศาล
3. ประกันความปลอดภัยสูงสุดและป้องกันการระเบิด (Enhancing Plant Safety & Risk Mitigation)
- ทำหน้าที่เป็นปราการกั้นความดัน (Pressure Barrier): สไลด์วาล์วจะรักษาส่วนต่างความดัน (Differential Pressure) ระหว่างห้อง Reactor และห้อง Regenerator เพื่อป้องกันไม่ให้ก๊าซไฮโดรคาร์บอนที่ไวไฟสูงจากฝั่ง Reactor ไหลย้อนกลับไปผสมกับอากาศ/ออกซิเจนในฝั่ง Regenerator ซึ่งหากเกิดการผสมกันจะนำไปสู่การระเบิดรุนแรงทันที
- ระบบตัดขาดฉุกเฉินที่เชื่อถือได้ (Fail-Safe Action): เมื่อเกิดเหตุการณ์วิกฤต ระบบไฮดรอลิกจะสั่งการให้วาล์วปิดหรือเปิดสนิททันทีภายในไม่กี่วินาทีเพื่อแยกส่วนกระบวนการ (Isolate) ช่วยปกป้องชีวิตพนักงานและทรัพย์สินทั้งหมดของโรงกลั่น
4. ช่วยกู้คืนพลังงานและลดค่าใช้จ่าย (Energy Recovery Efficiency)
- ในจุดที่เป็น Flue Gas Slide Valve วาล์วจะทำหน้าที่ควบคุมความดันของก๊าซไอเสียร้อนได้อย่างเสถียร ส่งผลให้โรงกลั่นสามารถส่งก๊าซไอเสียนี้ไปขับเคลื่อนเครื่องกังหันกู้คืนพลังงาน (Power Recovery Train / Turbo-expander) เพื่อผลิตกระแสไฟฟ้ากลับมาใช้ในโรงกลั่น ช่วยประหยัดค่าพลังงานได้อย่างมาก
5. ลดค่าใช้จ่ายในการบำรุงรักษาในระยะยาว (Lower Total Cost of Ownership)
- แม้ว่าสไลด์วาล์วประเภทนี้จะมีราคาสูงในตอนเริ่มต้น แต่การบุวัสดุทนไฟ (Refractory) และการเคลือบผิวแข็ง (Stellite) ช่วยให้โครงสร้างหลักของวาล์วไม่เสียหาย เมื่อถึงรอบการบำรุงรักษาใหญ่ (Turnaround) ช่างจะเปลี่ยนเพียงชิ้นส่วนสึกหรอภายใน (Wear Parts) หรือซ่อมผิวเคลือบใหม่เท่านั้น ทำให้ไม่ต้องซื้อวาล์วตัวใหม่บ่อยๆ
การทดสอบและบำรุงรักษาสไลด์วาล์ว (FCCU Slide Valve) ในโรงกลั่นน้ำมัน ถือเป็นมาตรการความปลอดภัยสูงสุดที่ต้องทำอย่างเข้มงวดและเป็นระบบ เนื่องจากตัววาล์วเป็นอุปกรณ์วิกฤต (Critical Equipment) ที่ไม่สามารถยอมให้เกิดความผิดพลาดได้ระหว่างเดินเครื่อง โดยแบ่งขั้นตอนการดำเนินงานออกเป็น 3 ช่วงหลัก ดังนี้
1. การทดสอบก่อนนำไปติดตั้งใช้งาน (Pre-installation Testing)
เกิดขึ้นที่โรงงานผู้ผลิต หรือในขั้นตอนเตรียมความพร้อมก่อนประกอบเข้ากับระบบท่อในช่วงหยุดซ่อมใหญ่ (Turnaround):
- Hydrostatic & Pneumatic Test: การทดสอบแรงดันตัวเรือนวาล์ว (Shell Test) ด้วยน้ำหรือลมตามมาตรฐาน ASME B16.34 เพื่อยืนยันว่าโครงสร้างเหล็กภายนอกไม่มีรอยร้าว รูตามด หรือการรั่วซึม
- Seat Leakage Test: การทดสอบอัตราการรั่วไหลผ่านบานลิ้น (Gate) ตามมาตรฐาน ANSI/FCI 70-2 (มักกำหนดไว้ที่ Class IV) เพื่อให้มั่นใจว่าเมื่อสั่งปิดสนิท วาล์วสามารถกั้นส่วนต่างความดัน (ΔP) ได้อย่างมีประสิทธิภาพ
- Functional & Cycle Test: การทดสอบเปิด-ปิดวาล์วเปล่าแบบเต็มระยะ (Full Stroke) ร่วมกับหัวขับไฮดรอลิก เพื่อจับเวลาดูความเร็วในการตอบสนอง (Stroke Time) ดูความลื่นไหล และตรวจสอบความถูกต้องของระบบควบคุมอิเล็กทรอนิกส์ (Positioner)
- Refractory Inspection: การตรวจสอบความสมบูรณ์ของคอนกรีตทนไฟที่บุอยู่ภายใน โดยใช้การเคาะฟังเสียง (Hammer Testing) หรือการตรวจสอบด้วยคลื่นความถี่สูง (Ultrasonic) เพื่อหาโพรงอากาศหรือรอยร้าวภายในเนื้อฉนวน
2. การตรวจสอบและบำรุงรักษาขณะเดินเครื่อง (On-stream / Online Maintenance)
เป็นการบำรุงรักษาเชิงป้องกัน (Preventive Maintenance) ในขณะที่โรงกลั่นกำลังเดินเครื่องทำงานอยู่ปกติ:
- Purge System Monitoring: ตรวจสอบระบบจ่ายก๊าซไนโตรเจนหรือไอน้ำ (Nitrogen/Steam Purge) ที่จ่ายเข้าบริเวณกล่องบรรจุซีลก้านวาล์ว (Stuffing Box) และบ่ารองวาล์วอย่างใกล้ชิด ต้องคอยดูความดันและอัตราการไหล (Flow Rate) ไม่ให้ตก เพื่อป้องกันไม่ให้ผง Catalyst เล็ดลอดเข้าไปขัดขวางกลไก
- Hydraulic Oil Analysis: ตรวจวิเคราะห์คุณภาพน้ำมันไฮดรอลิกในระบบขับเคลื่อน ทั้งเรื่องความหนืด สิ่งปนเปื้อน และความชื้น เนื่องจากน้ำมันไฮดรอลิกที่สะอาดคือหัวใจของความแม่นยำในการขยับแผ่นลิ้น
- Thermography (IR) Scan: ใช้กล้องถ่ายภาพความร้อนอินฟราเรดตรวจส่องผิวตัวเรือนวาล์วด้านนอก (Valve Body) หากพบจุดที่มีความร้อนสูงผิดปกติ (Hot Spot) จะเป็นสัญญาณเตือนว่าฉนวนทนไฟ (Refractory) ด้านในเริ่มสึกหรอหรือหลุดร่อน ซึ่งต้องเฝ้าระวังอย่างใกล้ชิด
- Partial Stroke Testing (PST): หากระบบเอื้ออำนวย จะมีการทดลองขยับลิ้นวาล์วเพียงเล็กน้อย (เช่น 5-10%) แล้วขยับกลับ เพื่อทดสอบว่ากลไกขับเคลื่อนไม่ได้ติดขัดหรือโดนผงเคมีเกาะตาย โดยไม่กระทบต่ออัตราการไหลของกระบวนการผลิต
3. การซ่อมบำรุงใหญ่ในช่วงหยุดเครื่อง (Turnaround Maintenance / Overhaul)
เกิดขึ้นทุกๆ 3-5 ปี เมื่อโรงกลั่นหยุดซ่อมบำรุงใหญ่ตามรอบ โดยจะมีการถอดวาล์วออกมารื้อชิ้นส่วน (Disassembly) ทั้งหมด:
- การตรวจสอบผิวเคลือบแข็ง (Hardfacing Inspection): ตรวจเช็กผิวหน้าของบานลิ้น (Gate) และบ่ารอง (Guides) ว่ามีการสึกหรอจากการกัดเซาะ (Erosion) หรือไม่ หากพบการสึกหรอ ช่างเทคนิคจะทำ การเชื่อมพอกผิวแข็งด้วย Stellite ใหม่ แล้วเจียระไนหน้าสัมผัสให้เรียบตามค่าพิกัดเดิม
- การเปลี่ยนชิ้นส่วนสึกหรอ (Wear Parts Replacement): ทำการเปลี่ยนชุดซีลทั้งหมด (Packing & Gaskets) รวมถึงก้านวาล์ว (Stem) หากพบรอยขีดข่วนลึกที่อาจทำให้เกิดการรั่วไหลออกสู่บรรยากาศ
- การซ่อมแซมคอนกรีตทนไฟ (Refractory Repair): สกัดคอนกรีตส่วนที่ชำรุดร้าวหรือหลุดร่อนออก หล่อฉนวนทนไฟชุดใหม่เข้าไปแทน และนำเข้าตู้อบเพื่อไล่ความชื้น (Curing) ตามกรรมวิธีที่ถูกต้อง
- การสอบเทียบระบบขับเคลื่อน (Actuator Calibration): รื้อล้างทำความสะอาดกระบอกสูบไฮดรอลิก เปลี่ยนซีลยาง สอบเทียบสัญญาณไฟฟ้าควบคุม (4-20 mA หรือระบบดิจิทัล) ร่วมกับระบบ Interlock ความปลอดภัย (ESD System)