ความเสียหายของ Mist Eliminator
ความเสียหายของ Mist Eliminator (เครื่องดักจับละอองน้ำหรือไอน้ำมัน) มักเกิดขึ้นจากหลายสาเหตุและแสดงอาการที่สังเกตได้ดังนี้
รูปแบบและความเสียหายที่พบได้บ่อย
- การอุดตัน (Fouling / Plugging): เกิดจากคราบน้ำมัน สิ่งสกปรก ตะกอน หรือผลึกเกาะสะสมตามแผ่นดักหรือตะแกรงลวด ทำให้ช่องทางเดินของก๊าซแคบลง
- การกัดกร่อน (Corrosion): เกิดจากสารเคมี กรด หรือไอน้ำที่มีฤทธิ์กัดกร่อนทำลายวัสดุของ Mist Eliminator (เช่น ตะแกรงโลหะหรือพลาสติก) จนบางลง หลุดร่วง หรือเสียรูปทรง
- การเสียรูปหรือพังยุบ (Deformation / Collapse): เกิดจากแรงดันตก (Pressure Drop) ที่สูงเกินไป, การสะสมของเหลวหนัก หรือแรงกระแทกจากของเหลวท่วม (Flooding) จนโครงสร้างงอ ยุบ หรือหลุดออกจากตำแหน่ง
- การสึกหรอจากความร้อน (Temperature Excursion): ในระบบพลาสติกหรือเทอร์โมพลาสติก หากอุณหภูมิสูงเกินพิกัด จะทำให้เกิดอาการบิดเบี้ยว (Warping) หรือหย่อนคล้อย (Sagging)
อาการและสัญญาณบ่งชี้ว่าเสียหาย
- แรงดันตกคร่อมสูงขึ้นผิดปกติ (High Pressure Drop): สังเกตได้จากเกจวัดแรงดันที่สูงขึ้นเรื่อย ๆ เนื่องจากแผ่นดักอุดตัน
- ของเหลวเล็ดลอดไปด้านหลัง (Liquid Carryover): มีละอองน้ำ ละอองน้ำมัน หรือสารเคมีหลุดลอดไปยังอุปกรณ์ปลายทาง เช่น คอมเพรสเซอร์ หรือท่อส่งก๊าซ
- การสั่นสะเทือนหรือเสียงดัง: เกิดจากกระแสก๊าซปั่นป่วน (Turbulence) เนื่องจากการติดตั้งเสียหายหรือวัสดุด้านในหลุดหลวม
- ชิ้นส่วนหลุดร่วง: เศษตะแกรงหรือชิ้นส่วนของ Mist Eliminator หลุดเข้าไปสร้างความเสียหายให้แก่เครื่องจักรหรืออุปกรณ์ที่อยู่ถัดไป
หากต้องการความช่วยเหลือเพิ่มเติม คุณสามารถบอกรายละเอียดเพิ่มเติมได้ เช่น:
- เป็น Mist Eliminator ประเภทใด (เช่น Wire Mesh, Vane Type หรือ Fiber Bed)
- ใช้ใน ระบบงานประเภทไหน (เช่น โรงกลั่น, ปั๊มสุญญากาศ, ระบบหล่อเย็น)
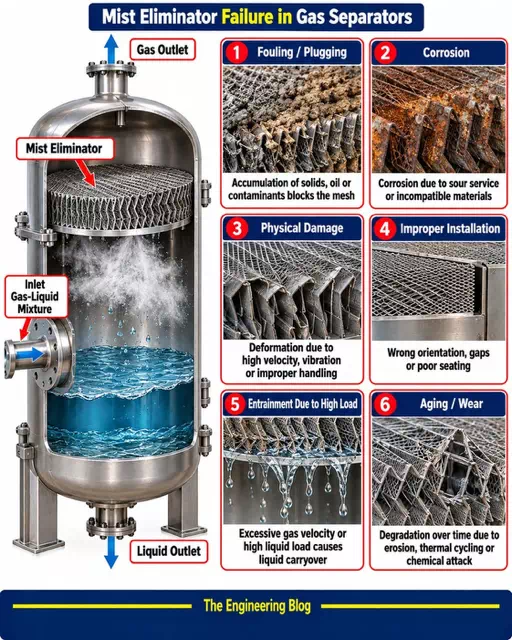
สรุปสาเหตุที่ Mist Eliminator ทำงานล้มเหลว 6 แบบ
- Fouling / Plugging: ของแข็ง น้ำมัน หรือสิ่งปนเปื้อนสะสมจนตะแกรงอุดตัน
- Corrosion: การกัดกร่อนจากสภาวะ Sour service หรือวัสดุที่เข้ากันไม่ได้
- Physical Damage: การเสียรูปจากความเร็วสูง การสั่นสะเทือน หรือการจัดการไม่เหมาะสม
- Improper Installation: ติดตั้งผิดทิศทาง มีช่องว่าง หรือวางไม่แนบสนิท
- Entrainment Due to High Load: ความเร็วก๊าซหรือปริมาณของเหลวสูงเกินไป ทำให้ของเหลวหลุดไปกับก๊าซ (Liquid carryover)
- Aging / Wear: เสื่อมสภาพตามเวลาจากการสึกกร่อน การเปลี่ยนอุณหภูมิซ้ำ ๆ หรือสารเคมี
ผลเสียที่เกิดขึ้นเมื่อ Mist Eliminator เสียหายหรือทำงานไม่มีประสิทธิภาพ จะส่งผลกระทบโดยตรงต่อทั้งระบบกระบวนการผลิต เครื่องจักร และสิ่งแวดล้อม ดังนี้
1. ความเสียหายต่อเครื่องจักรและอุปกรณ์ปลายทาง (Downstream Equipment Damage)
- คอมเพรสเซอร์พังเสียหาย: ละอองของเหลวที่หลุดรอดไป (Liquid Carryover) จะเข้าสู่ใบพัดคอมเพรสเซอร์ ทำให้เกิดการสึกหรอจากการกระแทก (Erosion) หรือเกิดอาการค้อนของเหลว (Liquid Hammer) ซึ่งทำให้อุปกรณ์พังทลายทันที
- ประสิทธิภาพของสารดูดซับลดลง: ในหอดูดซับ (เช่น Amine absorber หรือ Glycol dehydrator) ของเหลวที่ปนเปื้อนจะไปทำลายสารเคมีหรือสารกรอง ทำให้อายุการใช้งานสั้นลงและสูญเสียประสิทธิภาพ
- ท่อส่งเกิดการกัดกร่อน: สารเคมีหรือความชื้นที่หลุดรอดเข้าไปสะสมในท่อส่งก๊าซ จะเร่งให้เกิดการกัดกร่อนภายในท่อจนเกิดการรั่วซึมได้
2. ผลกระทบต่อกระบวนการผลิตและต้นทุน (Process & Financial Impact)
- สูญเสียสารเคมีหรือผลิตภัณฑ์ราคาแพง: สารเคมีหรือน้ำมันหล่อลื่นที่ควรจะถูกดักจับและนำกลับมาใช้ใหม่ (Recycle) จะหลุดลอยทิ้งไปกับก๊าซ ทำให้ต้องสิ้นเปลืองงบประมาณในการเติมสารใหม่เข้าระบบ
- การปนเปื้อนของผลิตภัณฑ์: ก๊าซหรือไอระเหยที่ได้จะมีสิ่งเจือปนสูง ไม่ได้มาตรฐานตามที่ต้องการ
- กำลังการผลิตลดลง: แรงดันตกคร่อม (Pressure Drop) ที่สูงขึ้นจากการอุดตัน จะทำให้ระบบต้องใช้พลังงานในการขับเคลื่อนก๊าซมากขึ้น หรืออาจต้องลดอัตราการผลิตลง (De-rating)
- ต้องหยุดเดินระบบฉุกเฉิน (Unplanned Shutdown): หากอุปกรณ์ปลายทางพังเสียหาย จะส่งผลให้ต้องหยุดกระบวนการผลิตทั้งหมดเพื่อซ่อมบำรุง ซึ่งสร้างความสูญเสียทางรายได้มหาศาล
3. ผลกระทบต่อสิ่งแวดล้อมและความปลอดภัย (Environmental & Safety Hazards)
- มลพิษทางอากาศ: หากเป็น Mist Eliminator ของหอระบายไอ (Vent Stack) หรือปล่องไอเสีย ละอองสารเคมีหรือน้ำมันจะถูกปล่อยออกสู่ชั้นบรรยากาศโดยตรง ส่งผลกระทบต่อสิ่งแวดล้อมและชุมชนรอบข้าง
- เสี่ยงต่อการเกิดเพลิงไหม้: ละอองน้ำมันหรือสารไวไฟที่เล็ดลอดออกไปสะสมในบริเวณที่ไม่เหมาะสม อาจกลายเป็นเชื้อลิงชั้นดีเมื่อเจอประกายไฟหรือความร้อนสูง
การตรวจสอบ Mist Eliminator อย่างถูกวิธีจะช่วยให้คุณพบความผิดปกติก่อนที่ระบบจะพังเสียหาย โดยแบ่งออกเป็น 2 ส่วนหลัก คือ การตรวจสอบระหว่างเดินเครื่อง (Online Inspection) และ การตรวจสอบตอนหยุดเครื่องซ่อมบำรุง (Offline Inspection) ดังนี้
1. การตรวจสอบระหว่างเดินเครื่อง (Online Inspection)
เป็นการเฝ้าระวังผ่านเครื่องมือวัดและอาการภายนอก โดยไม่ต้องหยุดระบบ:
- ตรวจสอบค่าแรงดันตกคร่อม (Differential Pressure – DP): นี่คือตัวบ่งชี้ที่สำคัญที่สุด หากค่า DP สูงขึ้นเรื่อย ๆ แสดงว่าเริ่มมีการอุดตัน (Fouling) แต่หากค่า DP ลดลงต่ำกว่าปกติอย่างรวดเร็ว อาจหมายถึง Mist Eliminator ฉีกขาดหรือหลุดออกจากตำแหน่งไปแล้ว
- ตรวจวัดปริมาณของเหลวเล็ดลอด (Carryover Monitoring): สังเกตจากกระจกดูระดับของเหลว (Sight Glass) หรือตัวดักจับตัวอย่าง (Sampling) ในท่อก๊าซขาออก ว่ามีละอองน้ำหรือน้ำมันปนออกมาด้วยหรือไม่
- ฟังเสียงและตรวจการสั่นสะเทือน (Acoustic & Vibration): ใช้เครื่องตรวจฟังเสียง (Stethoscope) หรือเครื่องวัดความสั่นสะเทือนบริเวณตัวถัง (Vessel) หากมีเสียงลมรั่วหรือเสียงกระแทก อาจเกิดจากแผ่นดักหลวมหรือโครงสร้างบิดเบี้ยว
2. การตรวจสอบตอนหยุดเครื่องซ่อมบำรุง (Offline/Visual Inspection)
เป็นการเปิดถัง (Vessel) เข้าไปตรวจเช็กสภาพชิ้นส่วนภายในโดยตรงในช่วง Shutdown:
- ตรวจสภาพพื้นผิวและการอุดตัน (Fouling & Plugging): ดูว่ามีคราบตะกรัน เศษฝุ่น หรือสารเหนียวเข้าไปอุดตันช่องระบายก๊าซมากน้อยเพียงใด และครอบคลุมพื้นที่กี่เปอร์เซ็นต์
- ตรวจเช็กการกัดกร่อนและความสมบูรณ์ของวัสดุ (Corrosion & Structural Integrity):
- ประเภท Wire Mesh: ตรวจดูว่าเส้นลวดถักมีรอยขาด รอยแหว่ง หรือเนื้อโลหะบางลงจนยุ่ยหรือไม่
- ประเภท Vane/Fiber Bed: ตรวจดูรอยร้าว รอยบิดเบี้ยว หรือการเปลี่ยนรูปทรงจากความร้อน
- ตรวจเช็กระบบยึดแน่น (Fasteners & Holding Grids): ตรวจสอบโบลต์, นอต, คานรองรับ (Support Grids) และตัวกดด้านบน (Hold-down Grids) ว่ายังแน่นหนาดี ไม่หลุดหลวมหรือขึ้นสนิมจนขาด
- ตรวจเช็กแนวซีล (Sealing & Gaskets): ตรวจสอบบริเวณขอบแผ่นดักจับว่าไม่มีช่องว่าง (Bypass) ที่ก๊าซจะไหลรอดผ่านไปได้โดยไม่ผ่านตัวกรอง
- ทดสอบหัวฉีดล้าง (Spray Nozzle Testing): หากมีระบบฉีดล้าง ให้ลองเปิดน้ำเพื่อดูทิศทางและมุมการกระจายตัวของหัวฉีด (Spray Pattern) ว่าหัวฉีดไม่อุดตันและฉีดล้างได้ทั่วถึงทั้งหน้าแผ่นดัก
การป้องกันความเสียหายของ Mist Eliminator ให้มีอายุการใช้งานยาวนานและทำงานเต็มประสิทธิภาพ สามารถทำได้ผ่านการออกแบบ การควบคุมระบบ และการบำรุงรักษาเชิงป้องกัน ดังนี้
1. การเลือกและออกแบบให้เหมาะสมตั้งแต่แรก (Proper Design & Selection)
- เลือกวัสดุให้ทนทาน (Material Selection): เลือกวัสดุที่ทนต่อการกัดกร่อนของสารเคมีและอุณหภูมิในระบบ เช่น หากมีกรดรุนแรงควรใช้พลาสติกพิเศษ (เช่น PTFE, PVDF) หรือโลหะทนการกัดกร่อนสูง (เช่น Monel, Hastelloy) แทนสเตนเลสทั่วไป
- คำนวณความเร็วลม/ก๊าซให้ถูกต้อง (Gas Velocity): ออกแบบขนาดของ Mist Eliminator ให้สัมพันธ์กับอัตราการไหล เพื่อป้องกันไม่ให้ความเร็วของก๊าซต่ำเกินไป (จนดักจับละอองไม่ได้) หรือสูงเกินไป (จนเกิดแรงดันกระแทกและพัดของเหลวทะลุออกไป)
2. การควบคุมและปฏิบัติการในระบบ (Operational Control)
- ติดตั้งระบบฉีดล้างอัตโนมัติ (Online Washing/Flushing System): สำหรับระบบที่มีฝุ่น ตะกอน หรือสารที่เหนียวเกาะติดง่าย ให้ติดตั้งหัวฉีดน้ำหรือสารละลาย (Spray Nozzles) เพื่อฉีดล้างคราบสกปรกออกจากแผ่นดักเป็นระยะโดยไม่ต้องหยุดเดินเครื่อง
- ควบคุมแรงดันและอุณหภูมิ: ควบคุมไม่ให้อุณหภูมิสูงเกินขีดจำกัดของวัสดุ และติดตั้งระบบดักของเหลวส่วนเกิน (Slug Catcher) ด้านหน้าเพื่อป้องกันไม่ให้ของเหลวปริมาณมากพุ่งเข้ามากระแทกโดยตรง (Liquid Overload)
3. การบำรุงรักษาเชิงป้องกัน (Preventive Maintenance)
- ติดตามค่าแรงดันตกคร่อม (Monitor Pressure Drop): ติดตั้งเกจวัดแรงดันต่าง (Differential Pressure Gauge) เพื่อเฝ้าระวังการอุดตัน หากค่า DP เริ่มสูงเกินมาตรฐานที่กำหนด ให้วางแผนถอดล้างทำความสะอาดทันที ก่อนที่โครงสร้างจะพังยับ
- ตรวจสอบสภาพภายในตามรอบ (Internal Inspection): ในช่วงหยุดซ่อมบำรุงประจำปี (Shutdown) ควรเปิดถังเพื่อตรวจเช็กสภาพเชิงลึก เช่น ตรวจสอบการกัดกร่อน รอยฉีกขาดของเนื้อตะแกรง ความแน่นหนาของตัวยึด (Holding Grids) และการหย่อนคล้อยของวัสดุ